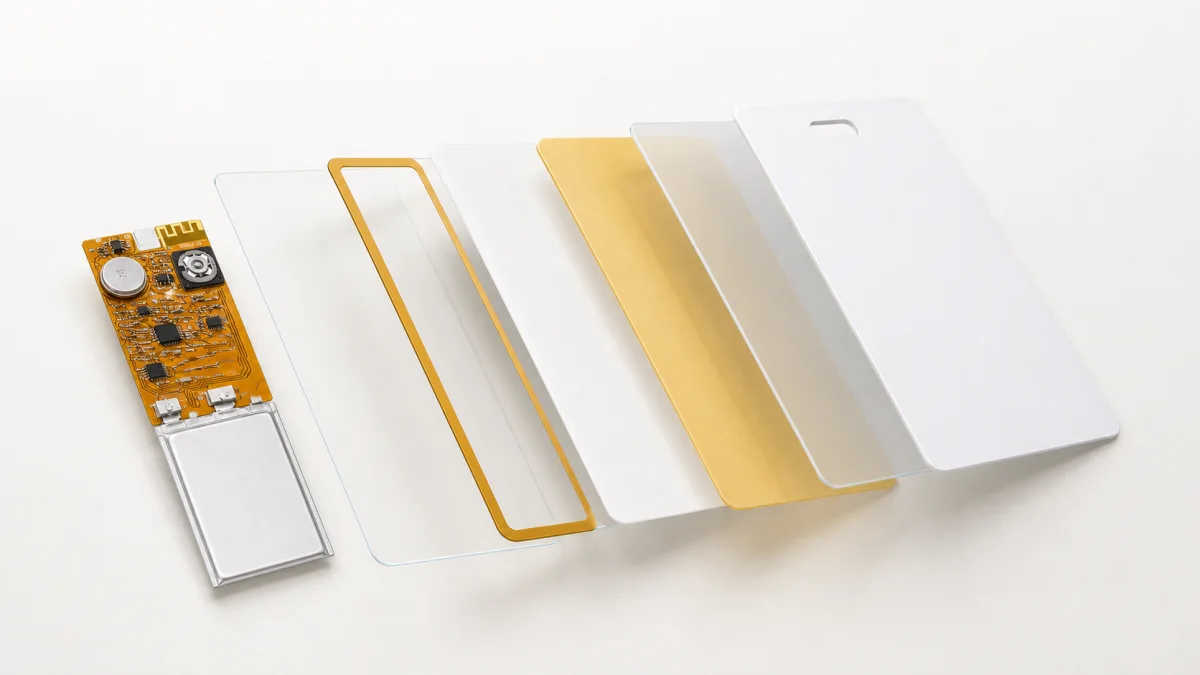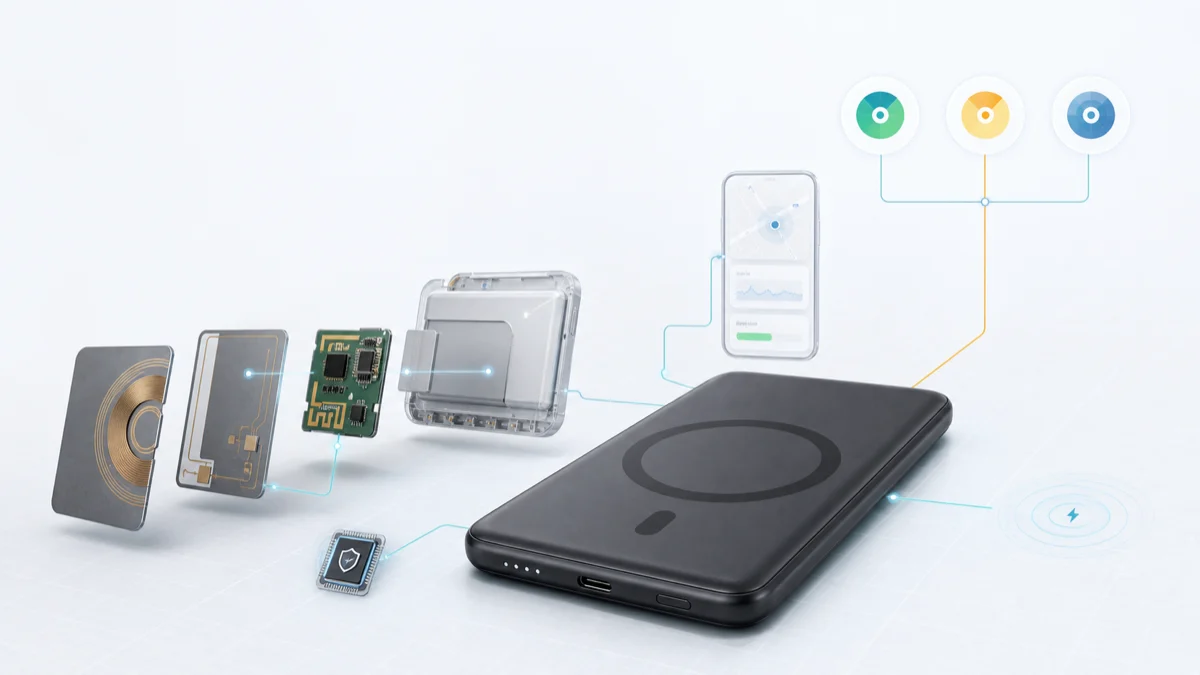
Une carte intelligente laminée à froid peut sembler à peine plus épaisse qu’une carte conventionnelle, mais elle peut contenir un PCBA flexible, une pile, un bouton, un composant acoustique, une antenne BLE ou NFC, et parfois du papier électronique, des fonctions de récupération d’énergie lumineuse ou de détection. Le véritable défi technique n’est pas d’adapter ces pièces à l’intérieur du contour. Le défi consiste à maîtriser simultanément l’épaisseur, la planéité, les performances radio, la sensation des boutons, l’acoustique et la fiabilité à long terme.
Attribuer l’épaisseur avant de placer les composants
La conception mécanique part des dimensions de la carte finie, puis répartit l’espace disponible entre les différentes couches. Le support, les couches d’impression, l’adhésif, le renfort, le PCBA et la batterie consomment tous une partie du budget d’épaisseur. Un seul point culminant local peut devenir une bosse visible ou une concentration de contraintes après la mise sous presse. Les dimensions finies, l’épaisseur cible, les tolérances locales et les exigences de pliage doivent donc être convenues avant que le choix des boîtiers de composants et l’empilement des matériaux ne soient validés.
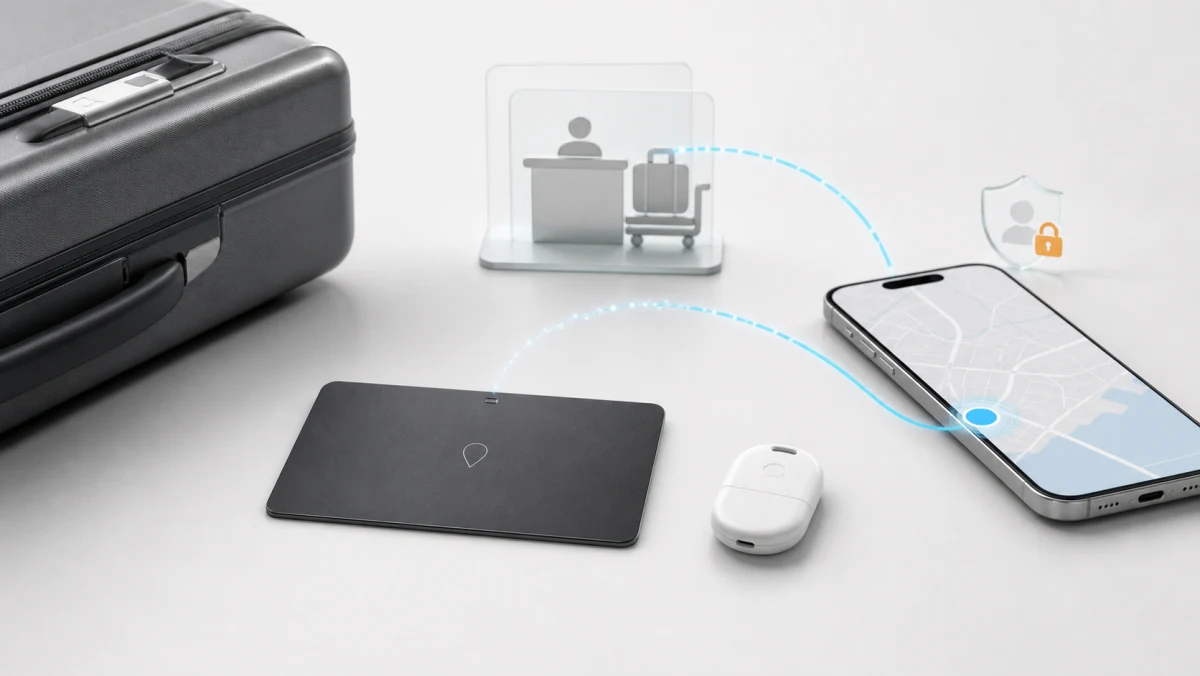
Dans une carte balise de localisation fine, la batterie occupe généralement la plus grande surface tandis que le dispositif acoustique ou l’interrupteur peut définir le point le plus élevé. Leur position doit refléter le sens des efforts mécaniques, l’amortissement local, la protection des joints de soudure, les ouvertures sonores et l’interaction de l’utilisateur et pas uniquement le schéma électrique.
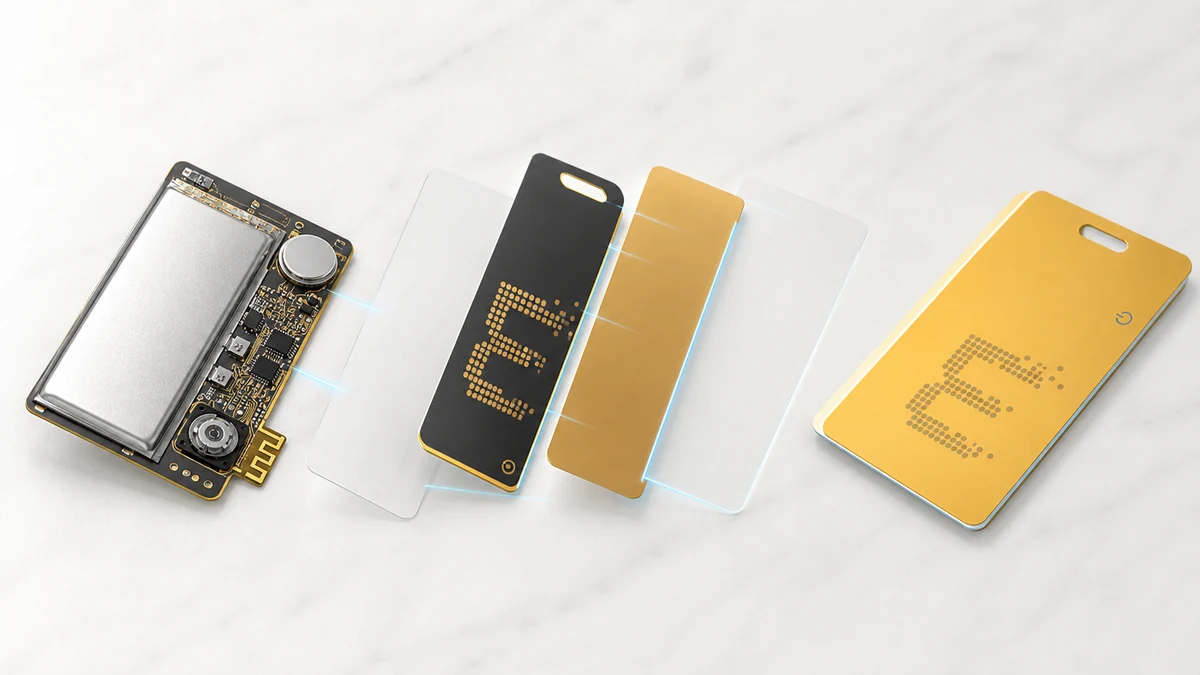
Cinq domaines doivent être conçus ensemble
1. PCBA et hauteurs critiques des composants
Établissez un relevé des hauteurs de composants comprenant le circuit intégré, le cristal, les joints de soudure, le commutateur et le composant acoustique. Le choix du package, l’épaisseur du panneau, les cavités contrôlées et le renforcement peuvent réduire la pression locale. L’épaisseur nominale de la carte nue n’est pas suffisante car les tolérances de soudure, d’adhésif et d’assemblage s’accumulent.
2. Géométrie et connexion de la batterie
La capacité ne peut être considérée isolément. La surface, l’épaisseur, la direction des languettes, la protection et le cheminement de l’alimentation affectent tous la structure. Pour une cible de carte de localisation sur plusieurs années, il est généralement préférable de modéliser d’abord la diffusion BLE, la veille, la sonnerie et les états anormaux, puis de sélectionner la batterie, plutôt que de compenser le comportement incertain du logiciel embarqué avec une cellule plus épaisse.
3. Dégagement des antennes BLE et NFC
Les piles, les pièces métalliques, les traces et les couches imprimées à proximité d’une antenne peuvent modifier sa correspondance. L’environnement diélectrique change également lorsque la carte est encapsulée. La position de l’antenne doit être fixée tôt et mesurée à nouveau sur une carte représentative entièrement assemblée. Les projets combinant BLE et NFC doivent également examiner l’interaction entre les antennes et les orientations utilisées pour la lecture et la localisation à distance.
4. Chemin acoustique et sensation des boutons
Une balise de localisation a besoin d’une réponse audible pour une détection à proximité, mais une carte fine laisse peu de place à une cavité acoustique. La puissance sonore dépend du transducteur, de la zone d’ouverture, du matériau du couvercle et de la méthode de collage. Le déplacement des boutons, les retours et l’activation accidentelle doivent également être vérifiés sur la carte complète plutôt que sur le PCBA nu.
5. Tester l’accès et les dispositifs de production
Si chaque point de test disparaît après la mise sous presse, le débogage et la retouche deviennent coûteux. La programmation, l’alimentation, la RF et l’accès aux tests fonctionnels doivent être planifiés lors de la conception du matériel. Les dimensions critiques et les étapes de test peuvent ensuite être intégrées au lot pilote au lieu d’être improvisées après la validation de l’outillage.
Changements de validation du prototype à la production
Les prototypes techniques permettent de savoir si la structure fonctionne : la carte est-elle plate ? Le bouton est-il utilisable ? Le son est-il clair ? La radio assemblée répond-elle à l’objectif du projet ? Le lot pilote sert ensuite à vérifier la répétabilité : les lots de matériaux, la quantité d’adhésif, les paramètres de la presse, l’enregistrement et les tests fonctionnels restent-ils dans une fenêtre de processus stable ? La production en volume transforme ensuite ces fenêtres en instructions de travail et critères d’inspection.
Fournissez les dimensions et l’épaisseur finies, l’écosystème cible, l’objectif de durée de vie de la batterie, les exigences en matière d’acoustique et de boutons, le concept d’impression, l’environnement d’exploitation, le volume estimé et le plan de certification. Yuli prend en charge le matériel personnalisé, l’adaptation du logiciel embarqué, la préparation à la certification, les lots pilotes et la fabrication de cartes par lamination à froid. Le positionnement du produit, les canaux et la conception finale de la marque restent la responsabilité du client.
La plupart des échecs n’appartiennent pas à une seule discipline
Une bosse visible peut provenir de la hauteur du composant, d’un adhésif inégal ou d’une erreur d’enregistrement. Un écart dans la durée de vie de la batterie peut être dû à la cellule, au comportement de diffusion BLE du logiciel embarqué, à des réveils inattendus ou à la température. La portée réduite peut impliquer l’antenne, les matériaux environnants ou le métal à proximité. Traiter la mécanique, l’électronique, le logiciel embarqué et la fabrication comme des transferts distincts entraîne des refontes répétées. Une liste de contraintes commune, tenue à jour dès le début du projet, limite ces reprises.
Pour les fonctionnalités associées, voir Fabrication avancée par lamination à froid, Processus de fabrication de cartes laminées à froid, et Validation des performances de pressage à froid.