Un PCBA fonctionnel, une preuve de concept ou une spécification de produit est le point de départ, et non une conception de carte finie. L’épaisseur de la batterie, la zone libre autour de l’antenne, les ouvertures sonores, la course des boutons, la protection du papier électronique et l’accès aux tests de production modifient tous le corps de la carte. Dans un projet de carte intelligente laminée à froid OEM/ODM, ces entrées sont converties en un empilement contrôlé, testées dans la carte complète et publiées via un lot pilote.
Dans ce guide, fabrication de cartes intelligentes par lamination à froid désigne un parcours de processus qui combine l’encapsulation ou l’encapsulation à température ambiante, le positionnement des composants, l’empilement des matériaux, le pressage et le durcissement autour de l’électronique embarquée. Yuli utilise également fabrication de cartes intelligentes par pressage à froid pour la même famille de projets. La terminologie nécessite une définition car « pressage à froid » peut également désigner une station dans une ligne de production de cartes conventionnelle. Le processus doit être identifié par ses matériaux, sa fenêtre de température et de pression, ses limites de composants et ses tests de carte finie plutôt que par l’étiquette seule.
Qu’est-ce que fabrication de cartes intelligentes par lamination à froid ?
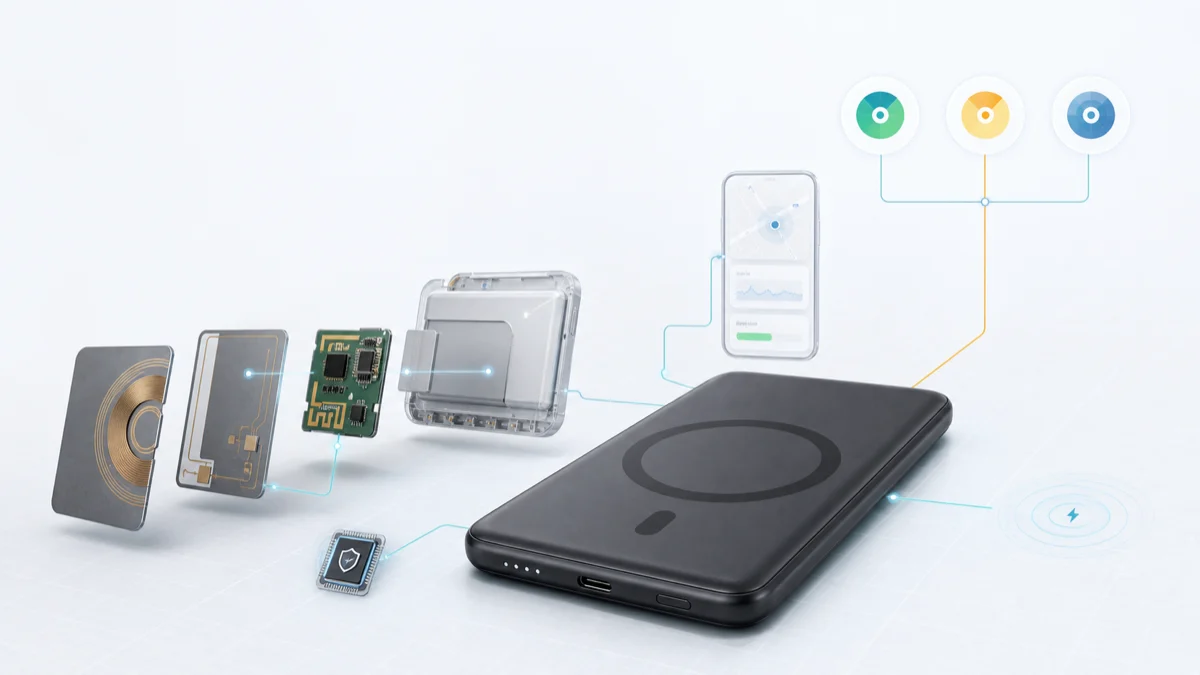
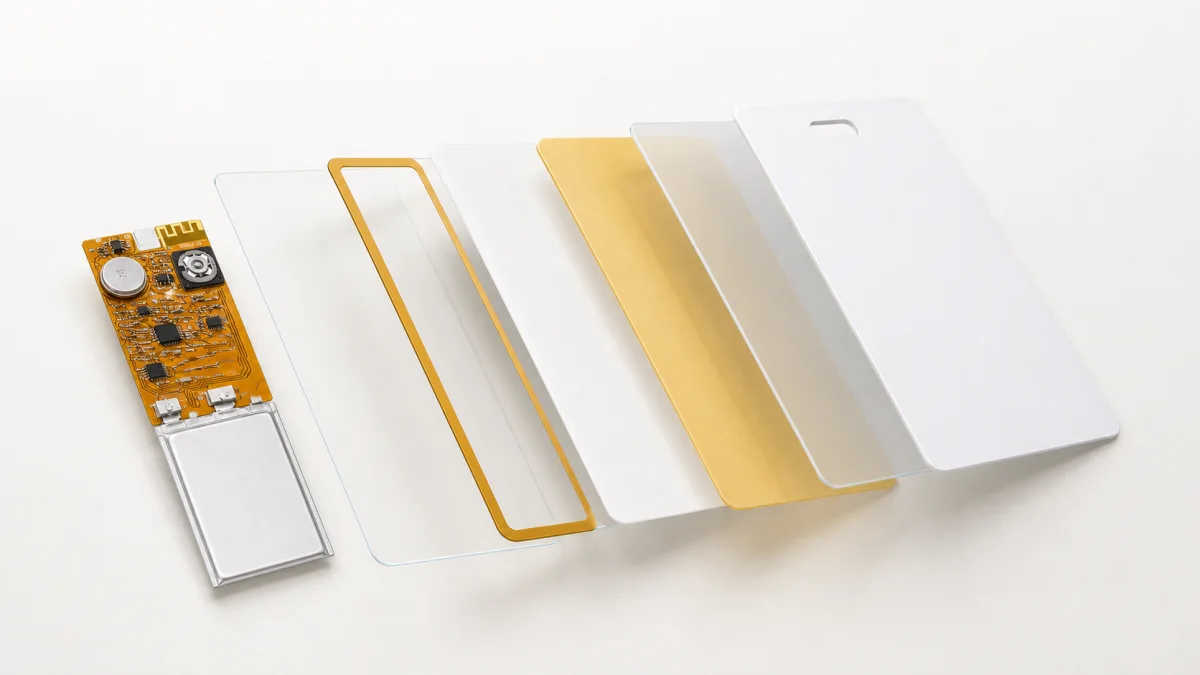
La fabrication de cartes à puce par lamination à froid intègre un PCBA examiné, une batterie fine, un buzzer, un bouton, un module de papier électronique, une antenne NFC ou BLE, des capteurs et d’autres composants approuvés par le projet dans un empilement de couches de la carte adaptée à leurs limites de hauteur et de charge. Le remplissage et le pressage contrôlé à température ambiante forment la carte autour de ces composants électroniques sans recourir à la même fenêtre de lamination à chaud utilisée pour de nombreuses cartes passives conventionnelles.
La lamination à froid et la lamination à chaud servent différentes constructions. Les cartes passives avec contact, sans contact et à double interface disposent déjà de processus matures de lamination à chaud, de fraisage et d’intégration de modules. Les produits comportant des composants sensibles à la chaleur, des hauteurs de composants inégales, des fenêtres d’affichage, des ouvertures acoustiques ou un renforcement local nécessitent une fenêtre de processus adaptée à leur électronique et à la structure de leur carte. Notre lamination à froid vs guide lamination à chaud couvre les principaux facteurs de sélection.
L’électronique embarquée change le corps de la carte
ISO/CEI 7810 aborde les caractéristiques physiques des cartes d’identité. ISO/CEI 18328-2 étend le contexte de conception aux cartes qui transportent des appareils tels que des sources d’alimentation, des écrans, des capteurs, des microphones, des haut-parleurs, des boutons ou des claviers. Ces normes constituent des limites utiles, mais elles ne décident pas si un assemblage de PCB particulier peut survivre à un composé d’enrobage ou à un cycle de pressage particulier. Cette décision dépend de l’implantation des composants et des résultats de qualification du produit fini.
Pour une carte à puce à électronique embarquée, chaque composant pose une question de fabrication. La batterie a besoin d’une protection des bords et d’une compression contrôlée. Un buzzer a besoin d’un chemin acoustique que les adhésifs et les matériaux de couverture ne bloquent pas. L’antenne doit être dégagée du métal, du film de batterie, des écrans et des couches décoratives. Un bouton doit se déplacer de manière contrôlée à travers la couche externe. Le papier électronique nécessite une protection contre la pression localisée et une connexion électrique stable. Les points de test doivent rester accessibles avant la fermeture de la carte, sinon le projet nécessite une autre stratégie de programmation et de test.
| Composant | Risque de fabrication typique | Prototypes et preuves de lot pilote |
|---|---|---|
| Batterie fine | Épaisseur locale, pression sur les bords, déformation de la languette, auto-décharge ou dommage à l’assemblage | État entrant, méthode rétention, tension post-presse, courant de veille et apparence |
| Antenne BLE ou NFC | Désaccordement causé par une résine d’encapsulation, du métal, une feuille de batterie, une impression ou un espacement insuffisant | Performances RF de la carte finie, comportement d’appariement ou de lecture, orientation et cohérence du lot |
| Ronfleur | Amortissement adhésif, ouverture sonore mal placée ou volume de cavité inadéquat | Fonctionnement sonore dans la carte finie, alignement de l’ouverture, tolérance d’assemblage et contrôles environnementaux |
| Bouton | La rigidité du revêtement, la hauteur de l’espaceur et l’épaisseur de l’adhésif modifient la réponse tactile | Force d’actionnement, retour, stabilité du déclenchement et fonction de fin de ligne |
| Papier électronique | Pression de fenêtre localisée, contrainte de bord, puissance de rafraîchissement ou contrainte FPC | Protection des fenêtres, fonction de rafraîchissement, planéité et état d’affichage après tests mécaniques |
| Blocs de test et connecteurs | La résine d’encapsulation bloque l’accès pour la programmation, la sérialisation ou le test fonctionnel | Accès aux appareils, méthode programmation, couverture des tests et traçabilité |
Une revue intégration PCBA par lamination à froid combine les fichiers Gerber avec la nomenclature, les hauteurs maximales des composants, le dessin mécanique, les ouvertures de carte, la protection de l’antenne, les informations sur la batterie, les tests prévus et l’environnement d’utilisation. Lorsque le client fournit une carte fonctionnelle, Yuli vérifie d’abord si elle est adaptée à une intégration directe. Les conflits structurels peuvent entraîner le déplacement de composants, des modifications de zones de test, un nettoyage des contours ou une redistribution de la hauteur avant le début de la conception de l’empilement.
De l’examen PCBA à une carte à puce laminée à froid
Le projet passe normalement par six étapes d’ingénierie et de production. Chaque étape produit les informations nécessaires à la prochaine version.
| Jalon | Travaux d’ingénierie | Résultat attendu |
|---|---|---|
| 1. Exigences et examen PCBA | Confirmer le format du produit, les dimensions, les composants, les interfaces, l’antenne, la puissance et les tests cibles | Registre des risques, données d’entrée manquantes et décision initiale de fabricabilité |
| 2. Empilement et conception des matériaux | Attribuer l’épaisseur et définir les couches de protection, les zones d’encapsulation, les ouvertures et les renforts locaux | Empilement proposé, dégagements critiques et ensemble de matériaux prototypes |
| 3. Prototype d’ingénierie | Testez l’encapsulation, le positionnement, le pressage, l’apparence et la fonction de base | Échantillons mesurables, journal des problèmes et actions de révision |
| 4. Validation conjointe | Vérifiez les RF, le courant, l’acoustique, la réponse des boutons, l’affichage, la planéité et l’apparence sur la même version. | Enregistrements de tests, causes de défaillance et conditions d’approbation de la version de conception |
| 5. Lot pilote | Valider l’outillage, les instructions de travail, les lots de matériaux, l’inspection et les tests de production | Rapport pilote, contrôles de processus et critères d’acceptation |
| 6. Mise en production | Créez la version de conception approuvée sous contrôle des processus, des tests et de la gestion des modifications. | Enregistrements de lots, contrôle final et documents de livraison convenus |
OEM et ODM sont des modèles de livraison différents
Dans un engagement OEM, le client est normalement propriétaire de la définition du produit, de la direction mécanique et du PCBA. Le travail de Yuli se concentre sur la lamination à froid DFM, le développement d’empilements, les prototypes, les lots pilotes, la fabrication de cartes et les tests de production. Cette voie est appropriée lorsque l’électronique est mature et que le défi restant consiste à la transformer en une construction de carte mince reproductible.
Dans le cadre d’un engagement ODM, le client peut commencer par le marché de lancement, les fonctions requises, l’orientation du design industriel et les objectifs commerciaux. Yuli peut ajouter la personnalisation de la solution, l’ingénierie matérielle, l’évaluation des composants et de la puissance, l’intégration de l’antenne et de l’acoustique, l’accompagnement technique pour la certification, les prototypes et l’industrialisation. Le logiciel embarqué peut être un livrable de projet convenu, mais il ne s’agit pas d’un service principal autonome. La portée doit identifier à qui appartient l’application, le cloud, le compte de l’écosystème, le design industriel, le demandeur de certification et les exigences du produit final.
| Responsabilités du client | Yuli peut livrer | Décisions communes |
|---|---|---|
| Définition du produit, direction industrielle et mécanique, marque, marché, canal et exigences commerciales | Personnalisation de solutions, ingénierie matérielle, pressage à froid DFM, prototypes, lots pilotes, tests de production et fabrication de cartes | Spécification cible, acceptation des échantillons, conditions de test, demandeur de certification, approbation de la version de conception et processus de modification |
| Comptes d’écosystème appartenant au client, applications de programme et propriété intellectuelle existante | Adaptation convenue du logiciel embarqué, travaux sur l’antenne et l’acoustique et préparation des documents techniques de certification | Fichiers livrables, rapports, emballages et jalons de mise en production |
Les clients disposant d’un PCBA abouti peuvent commencer par intégration du PCBA client par lamination à froid. Les programmes qui définissent encore la solution devraient revoir OEM/ODM coopération et livraison. La propriété explicite évite un problème courant à un stade avancé : l’exemple fonctionne, mais les responsabilités en matière de mécanique, de logiciel embarqué, de certification et de test n’ont jamais fait partie du même plan de mise en production.
Ce que les acheteurs doivent préparer avant de demander un devis
Un RFQ peut démarrer avant que chaque dessin de production ne soit terminé, à condition que l’équipe d’ingénierie puisse voir les principales contraintes du produit. Le dossier initial doit couvrir :
- utilisation du produit, marchés de lancement et environnement attendu ;
- format mécanique cible, dimensions, méthode de fixation et apparence ;
- Fichiers PCBA, nomenclature, hauteurs maximales des composants ou photographies de prototype claires ;
- batterie, buzzer, bouton, e-paper, capteur, configuration NFC et BLE ;
- fenêtres, ouvertures, zones imprimées, finition de surface et zones de marque requises ;
- Attentes en matière de RF, de courant, d’acoustique, d’affichage, de flexion, de chute et d’environnement ;
- plan de certification, calendrier des prototypes, quantité de pilotes et volume prévu ; et
- matière consignée, matières approvisionnées par Yuli, emballage et limites de livraison.
Grâce à ces entrées, l’ingénierie peut identifier les conflits d’épaisseur, le blocage de l’antenne, les plages de test inaccessibles, la manipulation inappropriée des batteries et les conflits de calendrier d’approbation avant l’établissement d’un devis. Les acheteurs peuvent utiliser le Liste de contrôle RFQ pour transmettre un dossier de projet structuré.
Comment qualifier un fabricant de carte intelligente laminée à froid
Un prototype épuré confirme l’apparence et la fonction de base. La qualification des fournisseurs couvre également la manière dont l’empilement a été sélectionné, la manière dont les pièces critiques sont protégées, ce qui est mesuré avant et après le pressage et comment la version du lot pilote devient une version de production maîtrisée.
- Revue technique avant devis. Un devis basé uniquement sur la surface et la quantité de la carte ne tient généralement pas compte des risques créés par l’électronique embarquée.
- Couverture des tests pré- et post-presse. La fonction PCBA entrante et le courant de la carte finie, la RF, les boutons, le son et l’affichage doivent suivre la configuration réelle.
- Un véritable jalon de lot pilote. L’outillage, les lots de matériaux, les instructions de l’opérateur, la programmation, l’inspection et la durée des tests doivent être exécutés avant la libération du volume.
- Révision et traçabilité des lots. La nomenclature, les processus, les logiciels de test et les modifications esthétiques nécessitent des enregistrements et une approbation.
- Une limite de certification claire. Un fabricant peut intégrer la préparation, la pré-conformité et l’ingénierie corrective. La certification finale s’applique au produit soumis et au résultat du test formel.
Formats de produits pouvant utiliser le procédé
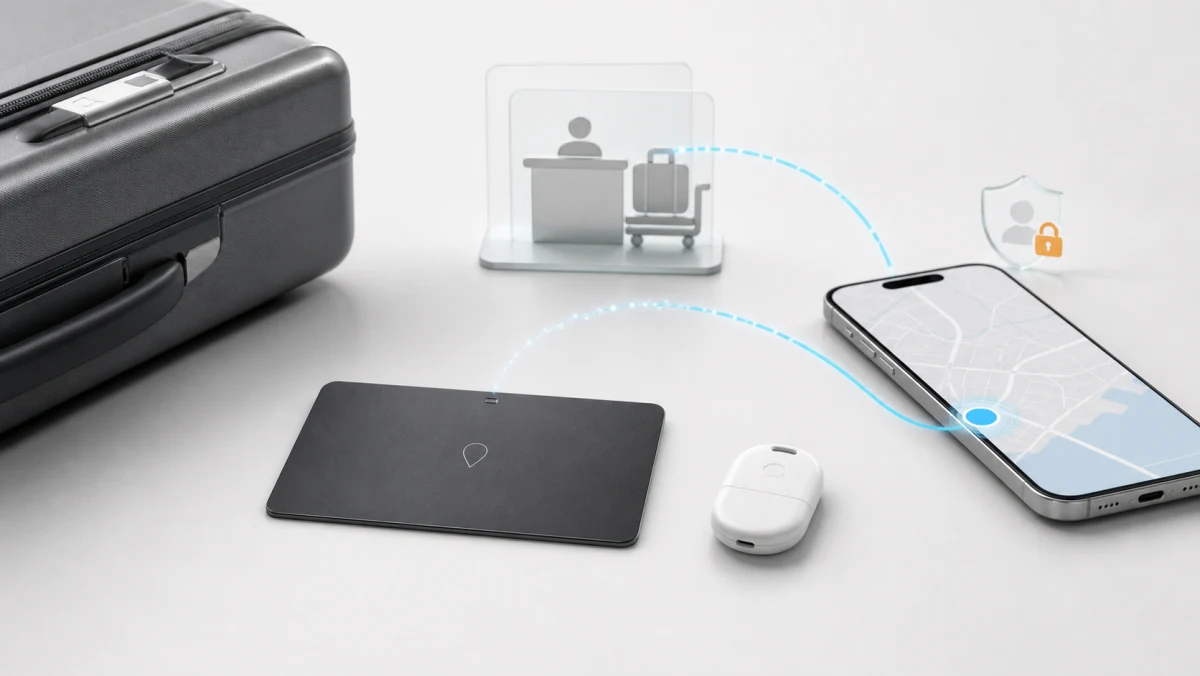
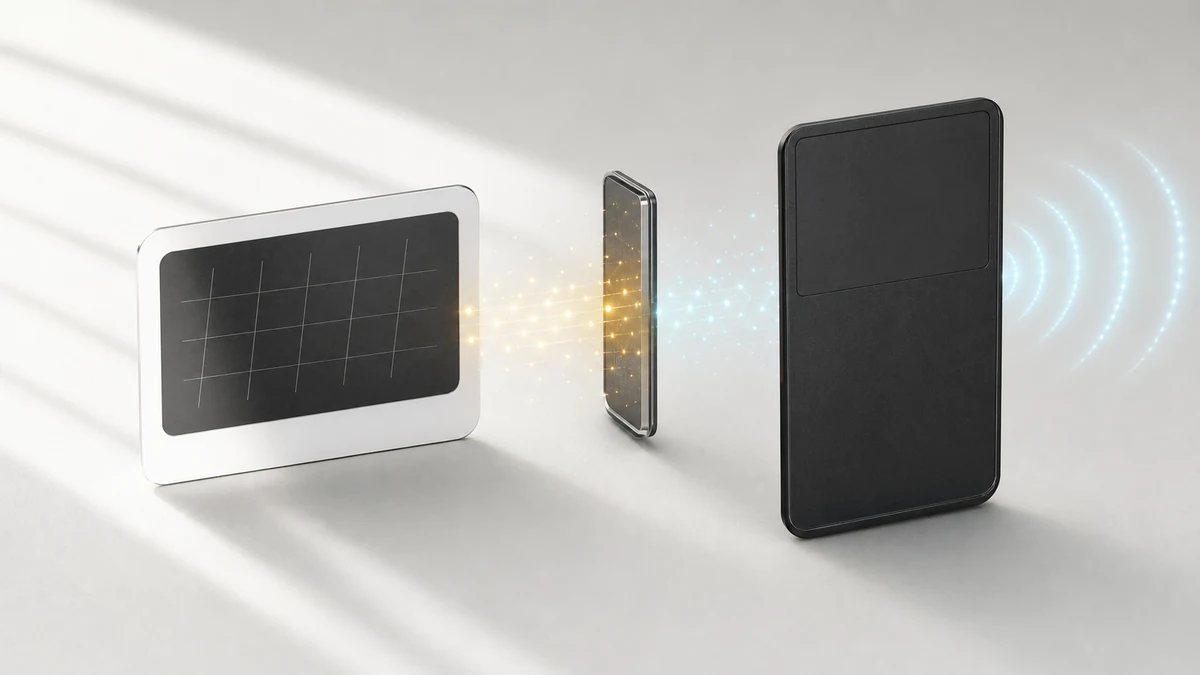
La lamination à froid ne se limite pas à une carte de localisation standard. Le processus peut intégrer une carte de localisation alimentée par batterie, une carte à puce en papier électronique, un badge personnel intelligent, une étiquette flexible pour actifs, une carte à énergie issue de la lumière ou un autre support mince pour un PCBA conçu par le client. Ces produits peuvent partager une famille de fabrication, mais ils ne partagent pas un empilement universel. Les fenêtres d’affichage, les antennes, les piles, les boutons, les chemins acoustiques et les méthodes de fixation créent différentes conditions de validation.
Pour une marque, une société d’ingénierie ou un intégrateur de systèmes, le produit fini doit fonctionner dans sa structure prévue, rester testable en production et répéter l’échantillon approuvé pour tous les lots de matériaux et opérateurs. Yuli relie l’ingénierie de solutions à la fabrication de cartes par lamination à froid. Les formats de produit présentés sur ce site servent de bases personnalisables pour les projets plutôt qu’une ligne de vente au détail grand public.
Lamination à froid vs lamination à chaud : choisissez la fenêtre de processus
La production traditionnelle de cartes à puce plastifie souvent les feuilles imprimées et incrustées sous une chaleur et une pression contrôlées, puis ajoute des modules ou effectue des étapes de finition ultérieures. Les cartes électroniques complexes peuvent utiliser à la place des cavités, des sous-ensembles intégrés, une protection locale, un enrobage ou des séquences de stratification alternatives. Dans la documentation de certains équipements, « pressage à froid » désigne l’étape de pression et de refroidissement qui suit la lamination à chaud ; dans les projets de cartes complexes, le même terme est également utilisé plus largement pour l’intégration à basse température et le pressage autour des modules électroniques.
Étant donné que la terminologie varie, les spécifications d’approvisionnement doivent indiquer la fenêtre de processus réelle : système de matériaux, température au niveau de l’électronique, zones de pression supportées, méthode de maîtrise des bulles et des vides, conditions de polymérisation et tests de libération de la carte finie. « Carte à puce laminée à froid » est un terme d’approvisionnement utile, tandis que ces paramètres définissent le parcours de fabrication.
Questions fréquemment posées
Une carte à puce laminée à froid est-elle la même chose qu’une carte intelligente laminée à froid ?
Sur le site Web de Yuli, les termes décrivent la même famille de projets d’encapsulation, d’empilage, de pressage et de durcissement à température ambiante. Carte à puce laminée à froid est utile dans les recherches de processus et de sourcing internationaux ; carte intelligente laminée à froid est le terme anglais établi de Yuli. Le cahier des charges du projet doit toujours définir les matériaux, l’exposition thermique, l’assistance à la pression et les tests de qualification.
Yuli peut-il presser à froid un PCBA fourni par le client ?
Oui, après un examen de fabricabilité. Une carte avec un contour, une répartition en hauteur, des interconnexions, un placement d’antenne et un accès de test appropriés peut évoluer vers une conception empilable. Un PCBA incompatible avec l’empilement visé peut nécessiter d’abord des changements localisés. La décision est basée sur les fichiers et échantillons réels du client.
La lamination à froid est-elle toujours adaptéeee à une batterie ou à une carte à écran e-paper ?
Les limites de pression des composants, la construction de la fenêtre, l’épaisseur totale, la compatibilité des matériaux, les attentes en matière de flexion et l’environnement d’utilisation sont tous importants. Un processus à basse température crée une fenêtre d’intégration plus flexible, mais il ne supprime pas le besoin de validation du prototype et de la carte finie.
Qu’est-ce qui détermine la cotation OEM/ODM ?
Les principaux facteurs sont la maturité technique, la complexité des cartes et des composants, l’empilement de couches de la carte, les matériaux, les outils, la couverture des tests, l’assistance à la certification, la portée du pilote, l’emballage et le volume. Un projet build-to-print mature et un projet ODM au stade la définition fonctionnelle nécessitent un travail différent. Yuli identifie d’abord les données d’entrée manquantes et les limites du projet, puis prépare la proposition formelle.
Quels tests de cartes finies faut-il prévoir ?
Le plan doit correspondre au produit et à son utilisation finale. Les catégories typiques incluent l’apparence et les dimensions, le courant de veille et de fonctionnement, les performances du BLE ou du NFC, la réponse des boutons, le son, l’actualisation de l’affichage, la programmation et la sérialisation, ainsi que les contrôles mécaniques ou environnementaux spécifiques au projet. Les conditions d’essai et les limites d’acceptation doivent être convenues pour la conception réelle.
Envoyez le format mécanique cible, les fichiers du PCBA, les composants critiques, les attentes en matière de tests, le plan de certification et le volume prévu. Yuli peut examiner les limites de la solution, le parcours d’intégration du PCBA par lamination à froid, les jalons de validation du prototype et les exigences de lot pilote. Soumettre une demande projet ou consultez notre capacité de fabrication avancée de cartes intelligentes par pressage à froid.