Protection sensible à la chaleur
Le papier électronique, les piles, les buzzers et certains capteurs sont sensibles à la température. La lamination à froid réduit le risque de fabrication à haute température.
 Yuli Intelligent
Comparaison avancée de pressage à froid et de processus
Les deux procédés peuvent produire des cartes de qualité, mais ils n’acceptent pas les mêmes matériaux ni les mêmes composants. Le choix dépend de la température admissible, du profil d’épaisseur, de l’empilement, de la finition, des performances RF et de la fiabilité attendue.
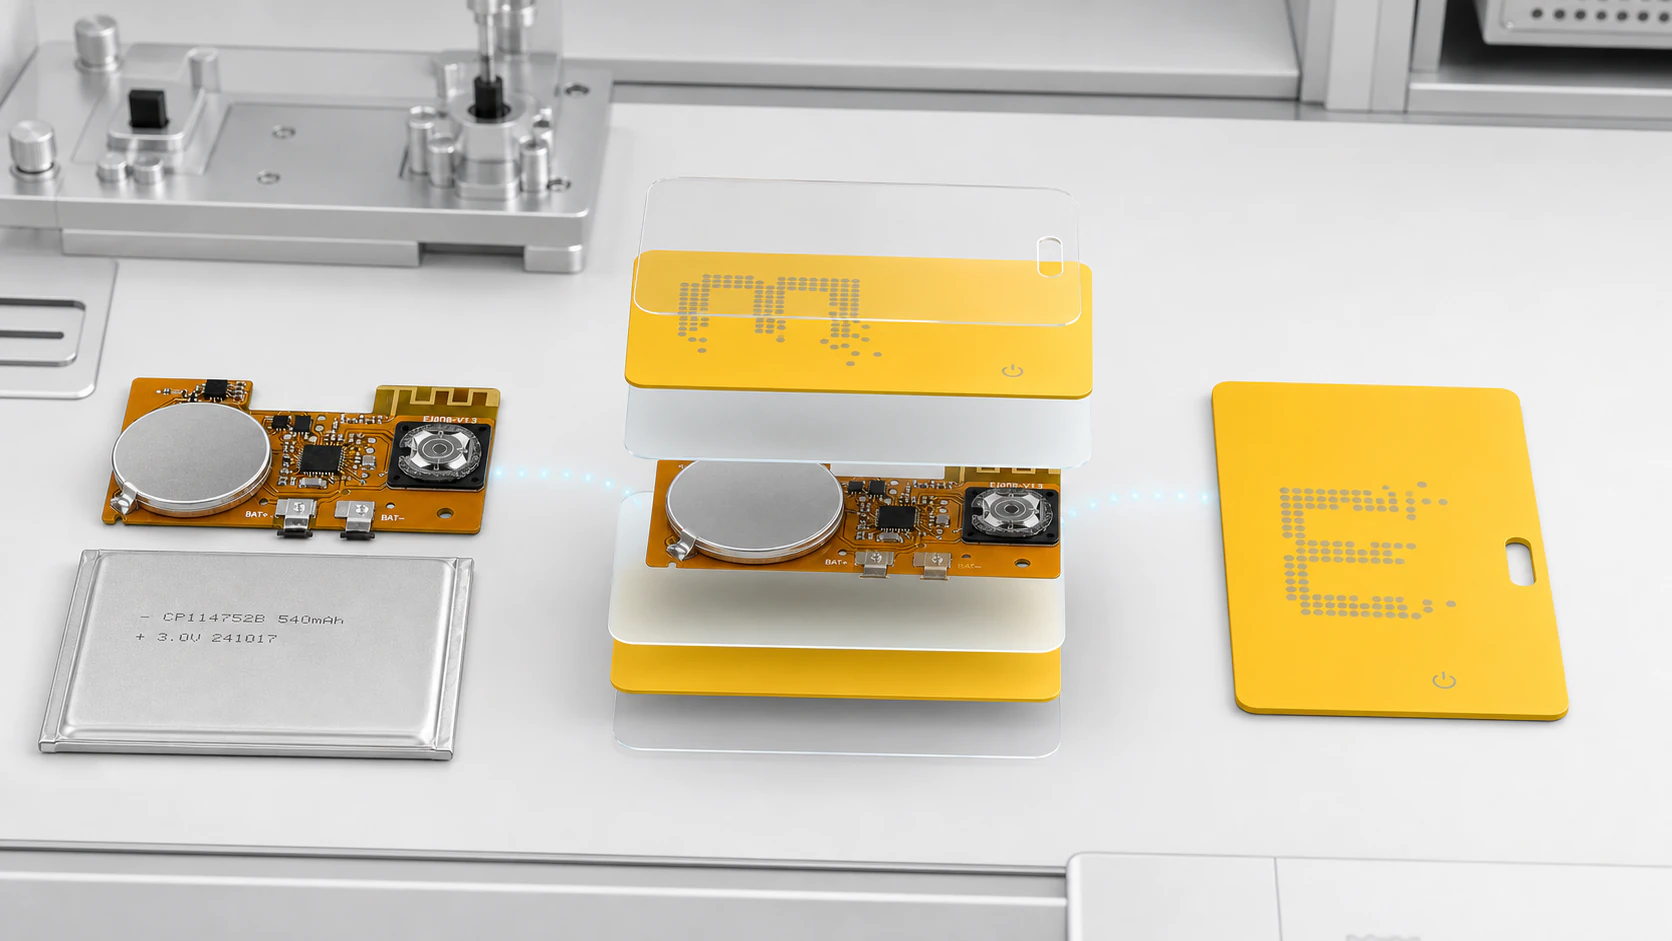
La lamination à chaud convient aux cartes à couches matures avec une tolérance à la chaleur connue. La lamination à froid doit être évalué en premier pour les pièces sensibles à la chaleur, les empilements complexes, les limites d’épaisseur serrées ou plusieurs variantes d’apparence.
| Ajustements pressés à froid | PCBA, batteries ultra-minces, buzzers, e-paper, NFC/BLE, UWB, LoRa, couches photovoltaïques et capteurs. |
|---|---|
| Lamination à chaud s’adapte | Cartes traditionnelles avec une structure plus simple, une tolérance à la chaleur claire, moins d’électronique et un processus de production mature. |
| Base de sélection | Tolérance thermique des composants, épaisseur cible, nombre de modules, variantes de finition, exigences de test et volume attendu. |
Le papier électronique, les piles, les buzzers et certains capteurs sont sensibles à la température. La lamination à froid réduit le risque de fabrication à haute température.
Les produits multi-composants, multi-fenêtres, multi-antennes et multi-matériaux bénéficient d’une encapsulation flexible et d’un pressage contrôlé à température ambiante.
La lamination à froid permet une validation plus rapide des combinaisons de finition, d’épaisseur et de fonction avec un investissement initial moindre dans le moule.
Fenêtre de processus
Le nom du processus à lui seul ne détermine pas le résultat. Examinez ensemble les limites de température des composants, les conditions de durcissement ou de ramollissement des matériaux, le transfert de pression, la hauteur du module, l’antenne et l’espace acoustique, l’épaisseur cible et les exigences de fiabilité.
| Dimensions | Carte pressée à froid | Carte plastifiée à chaud | Preuve requise |
|---|---|---|---|
| Exposition à la température | L’enrobage, le durcissement et le pressage contrôlé à température ambiante réduisent l’exposition aux températures élevées des modules sensibles. | Les couches sont laminées sous chaleur et pression ; la température et le séjour réels dépendent des feuilles, des films et du profil de l’équipement. | Fiches techniques des composants, fiches techniques des matériaux, profil thermique mesuré |
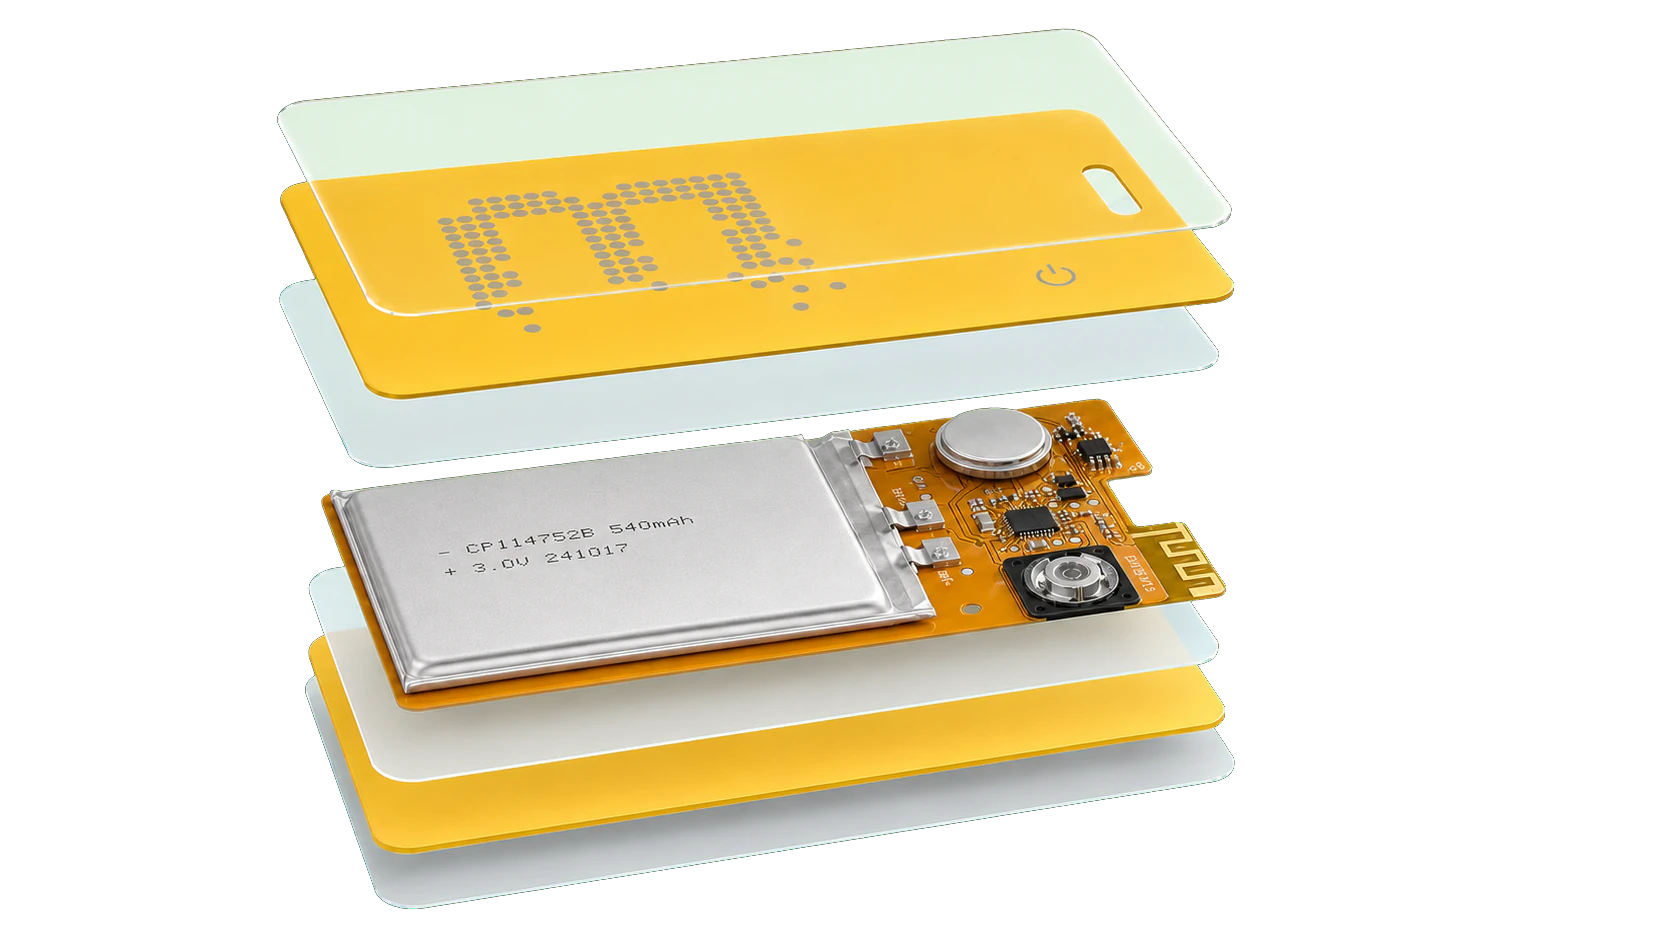
| Ajustement des modules | Mieux adapté aux empilements complexes avec PCBA, des batteries fines, du papier électronique, des buzzers, des capteurs et plusieurs radios. | Convient aux cartes à couches plus simples et plus plates avec une tolérance à la chaleur connue ; les modules complexes nécessitent une validation de protection dédiée. | Liste des modules, plan de hauteur, zones sensibles |
| Matériau et remplissage | L’encapsulant remplit autour des composants et lie les feuilles de face ; les vides, les débordements et la consistance du durcissement doivent être contrôlés. | Les feuilles ou films thermoplastiques se lient sous l’effet de la chaleur et de la pression ; l’écoulement, le retrait, le gauchissement et l’adhésion intercouche doivent être contrôlés. | Lot de matériau, rapport de mélange, épaisseur, profil de durcissement/stratification |
| RF et acoustique | L’encapsulant, les feuilles frontales, la batterie et l’ouverture sonore affectent le comportement de l’antenne et du buzzer, nécessitant des tests avant/après. | Les propriétés diélectriques, l’espacement des couches et les changements dimensionnels peuvent affecter les antennes ; les modules acoustiques nécessitent également une validation du produit fini. | BLE/NFC, SPL et enregistrements de produits finis |
| Apparence et variantes | Compatible avec les variantes d’apparence multi-finition et pilote ; les luminaires et les faces avant suivent toujours la structure. | Les piles de cartes standard matures prennent en charge un volume stable ; Les modifications de matériau, de fenêtre ou de module nécessitent une reconfirmation de la fenêtre. | Variantes de finition, volume, fenêtres, plan de tolérance |
Référence d’épaisseur
Le matériau de référence Yuli comprend des échantillons sélectionnés de carte laminée à froid de 0,76 à 2,0 mm et des références de cartes épaisses moulées par injection de 3 à 8 mm. Ce sont des structures différentes ; l’épaisseur du projet est confirmée à partir de la pile de composants, des matériaux et du prototype.
Sélection du processus
Commencez par la tolérance des composants et des matériaux par rapport au profil thermique prévu, puis examinez la complexité de la structure, l’épaisseur cible et le plan de production. Ne vous décidez pas à partir de noms de processus sans données matérielles ni prototypes.
Collectez les limites pour la batterie, le papier électronique, les capteurs, les connecteurs et les adhésifs.
Marquez la hauteur, la zone libre autour de l’antenne, la cavité acoustique, les fenêtres et les contraintes locales.
Matériaux de serrure, profil d’équipement et accessoires ; comparer avant et après.
Utilisez les résultats dimensionnels, d’apparence, RF, acoustiques, de puissance et de fiabilité.
FAQ
Non. Les cartes standards simples, résistantes à la chaleur et matures peuvent être plastifiées à chaud. La lamination à froid mérite la priorité pour les modules sensibles à la chaleur, les empilements complexes et les essais pilotes multi-finitions.
Pas nécessairement. Examinez les limites thermiques et de pression, la protection, l’épaisseur des panneaux et les résultats des tests. La lamination à froid réduit l’exposition à la chaleur et prend en charge un remplissage complexe, mais ne remplace pas la validation.
Conservez les spécifications des matériaux, les profils d’équipement, les identifiants des échantillons et les tests avant/après montrant que les dimensions, l’apparence, la fonction, la RF, l’acoustique et la fiabilité répondent aux critères du projet.
Partagez le format du produit, la liste des composants et des matériaux, l’épaisseur cible, les variantes d’apparence, les exigences de validation et le volume. Yuli examinera les besoins en matière d’empilement de couches et de prototype avant de recommander un processus.