Protección sensible al calor
El papel electrónico, las baterías, los zumbadores y algunos sensores son sensibles a la temperatura. El prensado en frío reduce el riesgo de fabricación a alta temperatura.
 Yuli Intelligent
Laminación en frío avanzada / Comparación de procesos
Ambos procesos pueden producir tarjetas de calidad, pero admiten materiales y componentes distintos. La elección depende de la temperatura admisible, el perfil de altura, la estructura multicapa, el acabado, el comportamiento RF y la fiabilidad requerida.
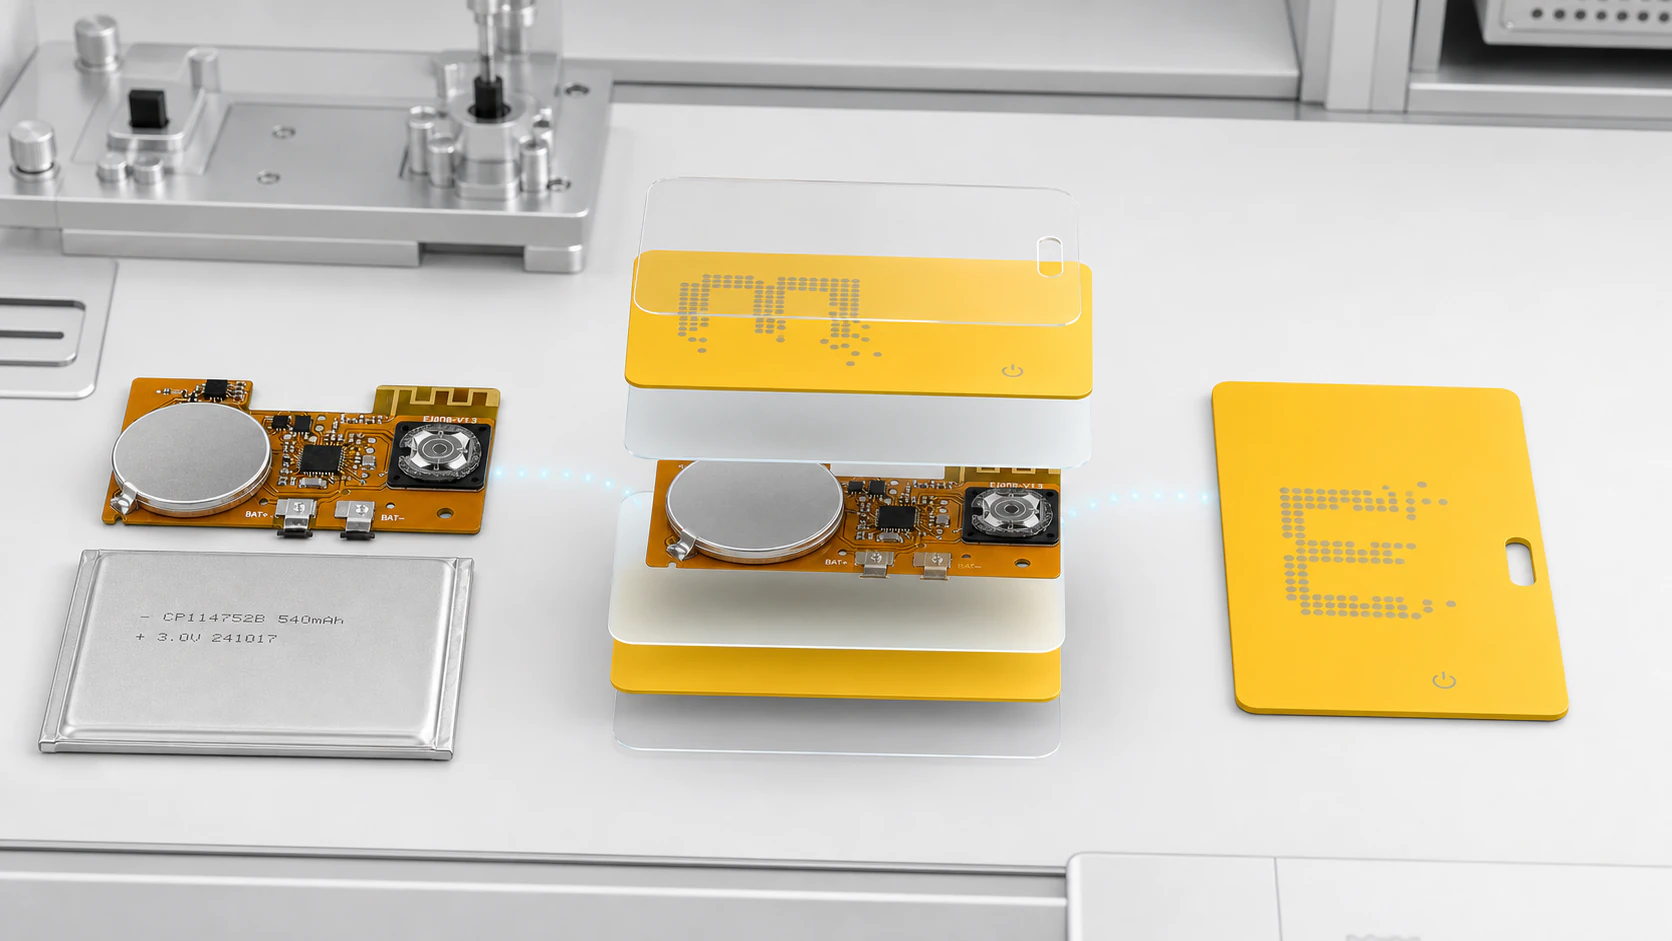
La laminación en caliente es adecuada para tarjetas en capas maduras con tolerancia al calor conocida. El prensado en frío debe evaluarse primero para piezas sensibles al calor, estructuras multicapa complejas, límites de espesor ajustados o varias variantes de apariencia.
| Ajustes de prensado en frío. | PCBA, baterías ultrafinas, zumbadores, papel electrónico, NFC/BLE, UWB, LoRa, capas fotovoltaicas y sensores. |
|---|---|
| Ajustes de laminación en caliente | Tarjetas tradicionales con una estructura más simple, clara tolerancia al calor, menos componentes electrónicos y un proceso de producción maduro. |
| Base de selección | Tolerancia al calor de los componentes, espesor objetivo, recuento de módulos, variantes de acabado, requisitos de prueba y volumen esperado. |
El papel electrónico, las baterías, los zumbadores y algunos sensores son sensibles a la temperatura. El prensado en frío reduce el riesgo de fabricación a alta temperatura.
Los productos de múltiples componentes, múltiples ventanas, múltiples antenas y múltiples materiales se benefician del encapsulado flexible y del prensado a temperatura ambiente.
El prensado en frío permite una validación más rápida de combinaciones de acabado, espesor y funciones con una menor inversión inicial en el molde.
Ventana de proceso
El nombre del proceso por sí solo no determina el resultado. Revise juntos los límites de temperatura de los componentes, las condiciones de curado o ablandamiento del material, la transferencia de presión, la altura del módulo, el espacio acústico y de antena, el espesor objetivo y los requisitos de fiabilidad.
| Dimensión | Tarjeta prensada en frío | Tarjeta laminada en caliente | evidencia requerida |
|---|---|---|---|
| Exposición a la temperatura | El encapsulado, curado y prensado a temperatura ambiente reducen la exposición a altas temperaturas de los módulos sensibles. | Las capas se laminan bajo calor y presión; La temperatura real y la permanencia dependen de las láminas, películas y perfil del equipo. | Hojas de datos de componentes, TDS de materiales, perfil térmico medido |
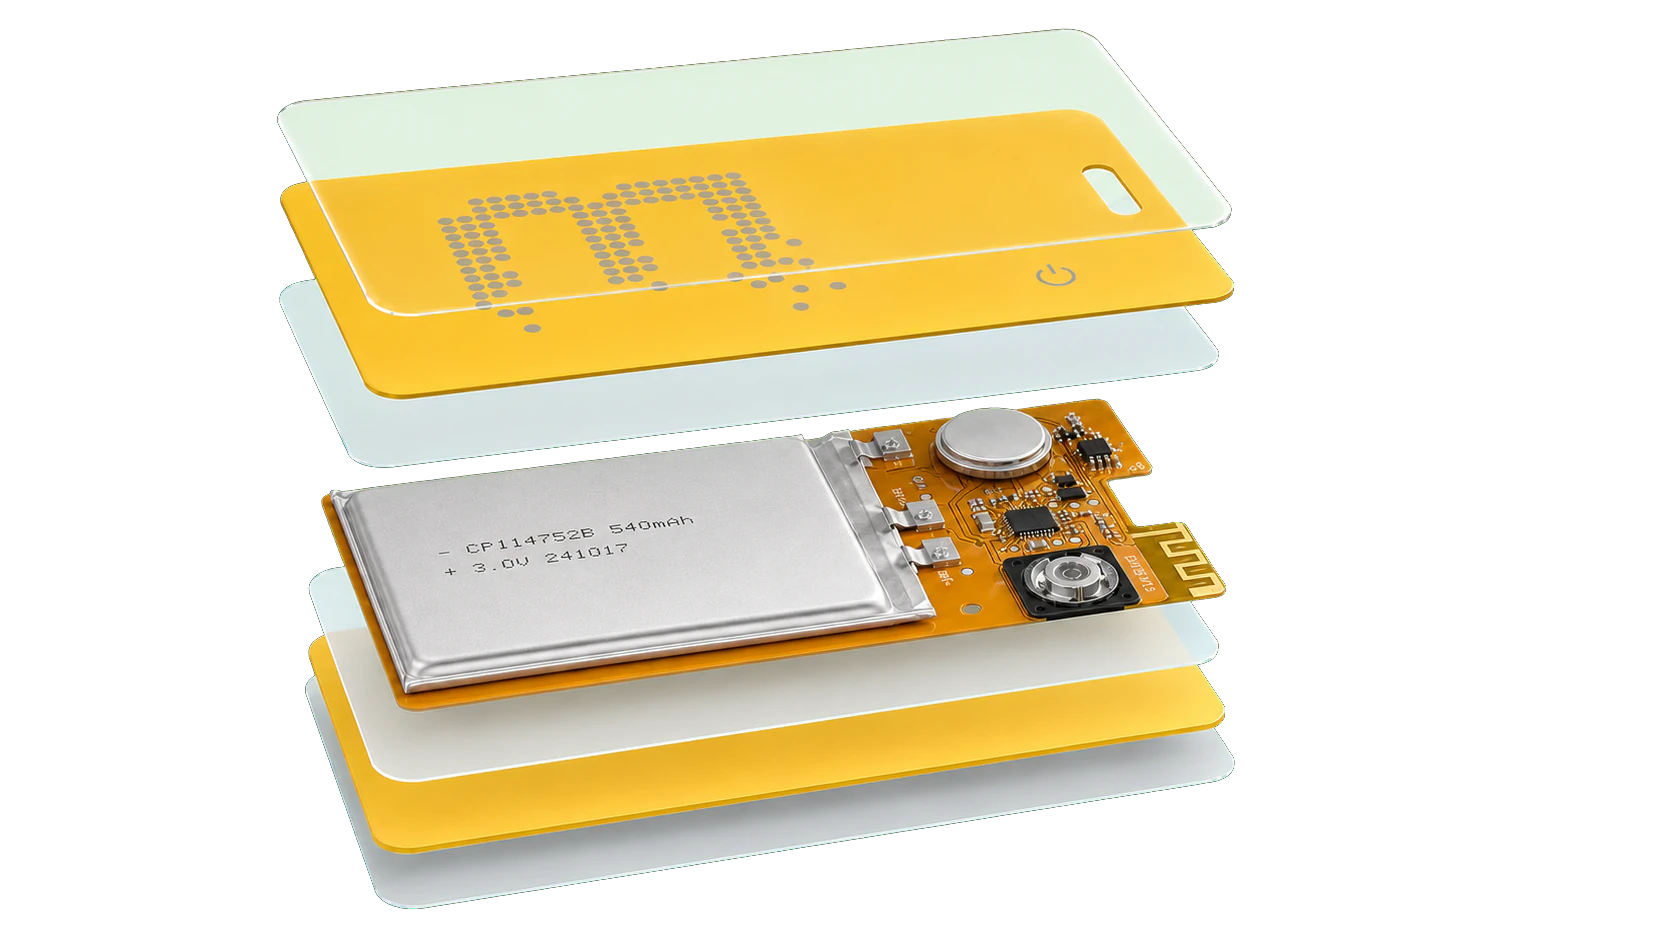
| Ajuste del módulo | Más adecuado para estructuras multicapa complejas con PCBA, baterías delgadas, papel electrónico, zumbadores, sensores y múltiples radios. | Se adapta a tarjetas con capas más simples y planas con tolerancia al calor conocida; Los módulos complejos necesitan una validación de protección dedicada. | Lista de módulos, mapa de altura, zonas sensibles. |
| Material y relleno | El encapsulante se rellena alrededor de los componentes y une las láminas frontales; Se deben controlar los huecos, el desbordamiento y la consistencia del curado. | Las láminas o películas termoplásticas se unen bajo calor y presión; Se debe controlar el flujo, la contracción, la deformación y la adhesión entre capas. | Lote de material, proporción de mezcla, espesor, perfil de curado/laminación |
| RF y acústica | El encapsulante, las láminas frontales, la batería y la apertura de sonido afectan el comportamiento de la antena y el zumbador, lo que requiere pruebas antes y después. | Las propiedades dieléctricas, el espaciado de capas y los cambios dimensionales pueden afectar a las antenas; Los módulos acústicos también necesitan validación del producto terminado. | BLE/NFC, SPL y registros de producto terminado |
| Apariencia y variantes | Admite variantes de apariencia piloto y de múltiples acabados; Los accesorios y las láminas frontales todavía siguen la estructura. | Las pilas de cartas estándar maduras soportan un volumen estable; Los cambios de material, ventana o módulo requieren una reconfirmación de la ventana. | Variantes de acabado, volumen, ventanas, dibujo de tolerancias. |
Referencia de espesor
El material de referencia Yuli incluye muestras seleccionadas de tarjeta laminada en frío de 0,76 a 2,0 mm y referencias de tarjetas gruesas moldeadas por inyección de 3 a 8 mm. Estas son estructuras diferentes; El espesor del proyecto se confirma a partir de la pila de componentes, los materiales y el prototipo.
Selección de proceso
Comience con la tolerancia de los componentes y materiales al perfil térmico previsto, luego revise la complejidad de la estructura, el espesor objetivo y el plan de producción. No decida a partir de nombres de procesos sin datos de materiales ni prototipos.
Recopile límites para batería, papel electrónico, sensores, conectores y adhesivos.
Marque la altura, el espacio libre de la antena, la cavidad acústica, las ventanas y la tensión local.
Fijar materiales, perfil de equipo y accesorios; comparar antes y después.
Utilice resultados de dimensiones, apariencia, RF, acústica, potencia y fiabilidad.
Preguntas frecuentes
No. Las tarjetas estándar maduras, simples y tolerantes al calor pueden utilizar laminación en caliente. El prensado en frío merece prioridad para módulos sensibles al calor, estructuras multicapa complejas y lotes piloto de múltiples acabados.
No necesariamente. Revise los límites térmicos y de presión, la protección, el espesor de la placa y los resultados de las pruebas. El prensado en frío reduce la exposición al calor y admite un llenado complejo, pero no reemplaza la validación.
Mantenga las especificaciones de materiales, perfiles de equipos, ID de muestras y pruebas antes y después que demuestren que las dimensiones, apariencia, función, RF, acústica y fiabilidad cumplen con los criterios del proyecto.
Comparta el formato del producto, la lista de componentes y materiales, el espesor objetivo, las variantes de apariencia, los requisitos de validación y el volumen. Yuli revisará las necesidades de apilado y prototipo antes de recomendar un proceso.