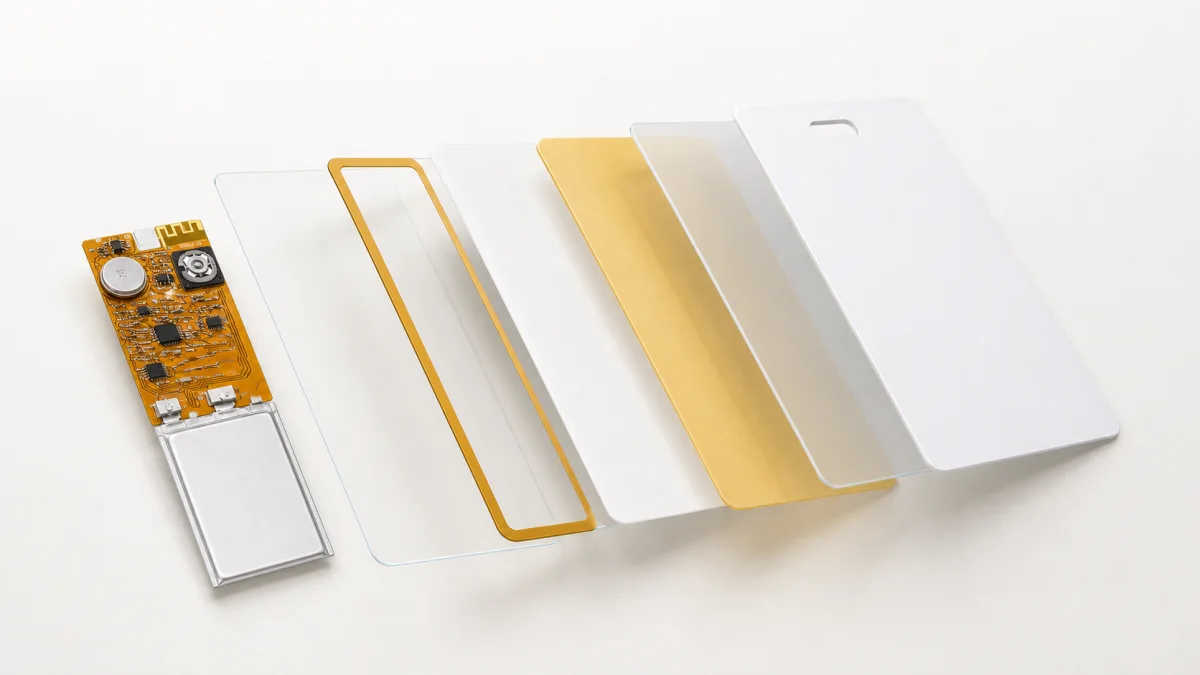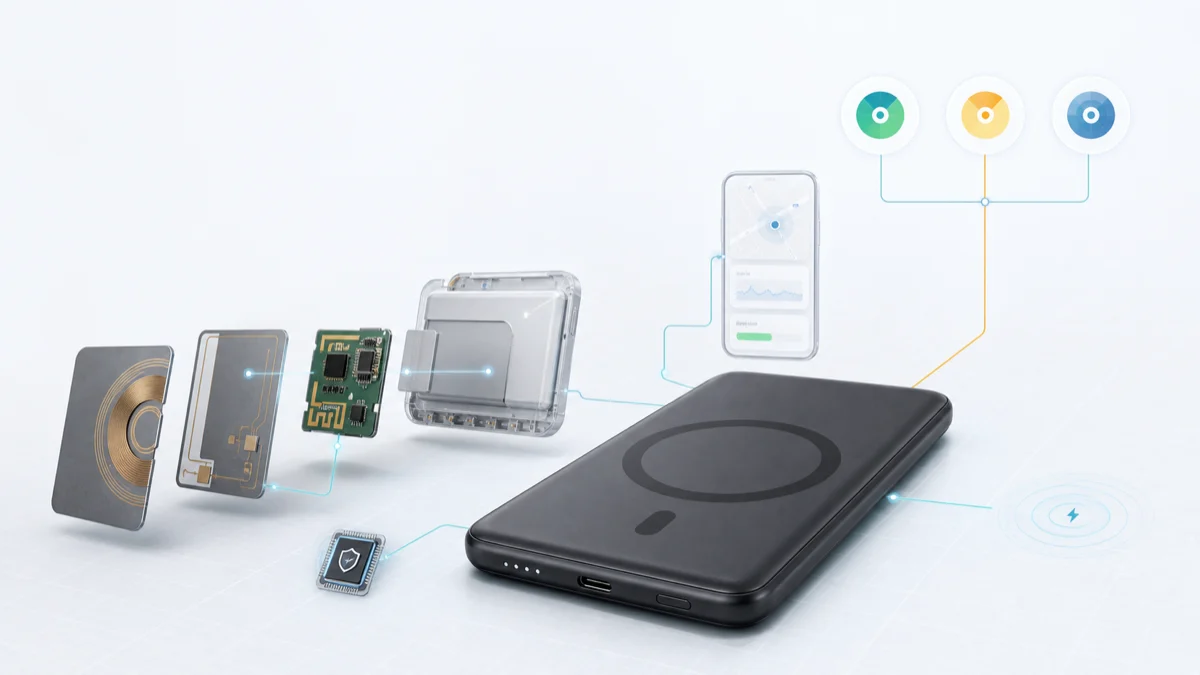
Una tarjeta inteligente laminada en frío puede parecer solo un poco más gruesa que una tarjeta convencional, pero puede contener una placa PCBA flexible, una batería, un botón, un componente acústico, una antena BLE o NFC y, a veces, papel electrónico, captación de energía luminosa o funciones de detección. El verdadero desafío de ingeniería es no encajar esas piezas dentro del contorno. Mantiene bajo control el grosor, la planitud, el rendimiento de la radio, la sensación de los botones, la acústica y la fiabilidad a largo plazo al mismo tiempo.
Defina el presupuesto de espesor antes de colocar los componentes
El trabajo mecánico normalmente comienza desde el objetivo de la tarjeta terminada y avanza hacia adentro. El material frontal, las capas de impresión, el adhesivo, el refuerzo, PCBA y la batería consumen parte del presupuesto de espesor. Un único punto alto local puede convertirse en un bulto visible o en una concentración de tensión después del prensado. Por lo tanto, las dimensiones del acabado, el espesor objetivo, las tolerancias locales y los requisitos de flexión deben acordarse antes de cerrar la selección de componentes y el apilamiento del material.
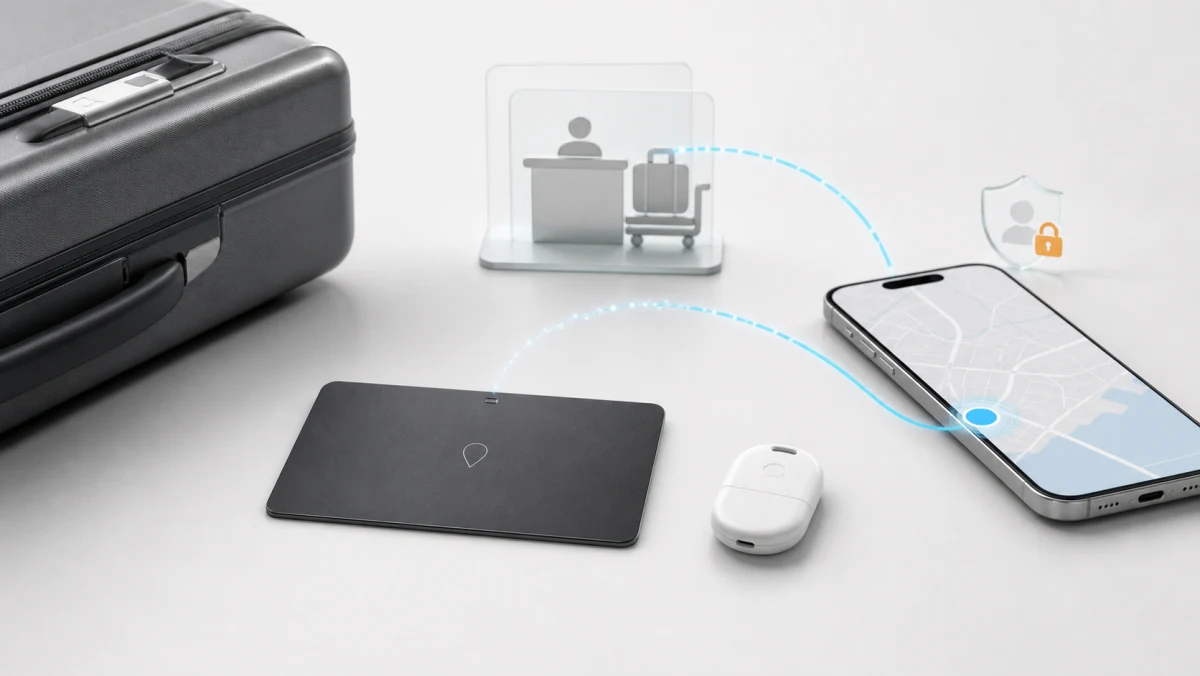
En una tarjeta localizadora delgada, la batería suele ocupar el área más grande, mientras que el dispositivo acústico o el interruptor pueden definir el punto más alto. Su posición debe reflejar la dirección de carga, la amortiguación local, la protección de las uniones soldadas, las aberturas de sonido y la interacción del usuario, en lugar de solo el esquema.
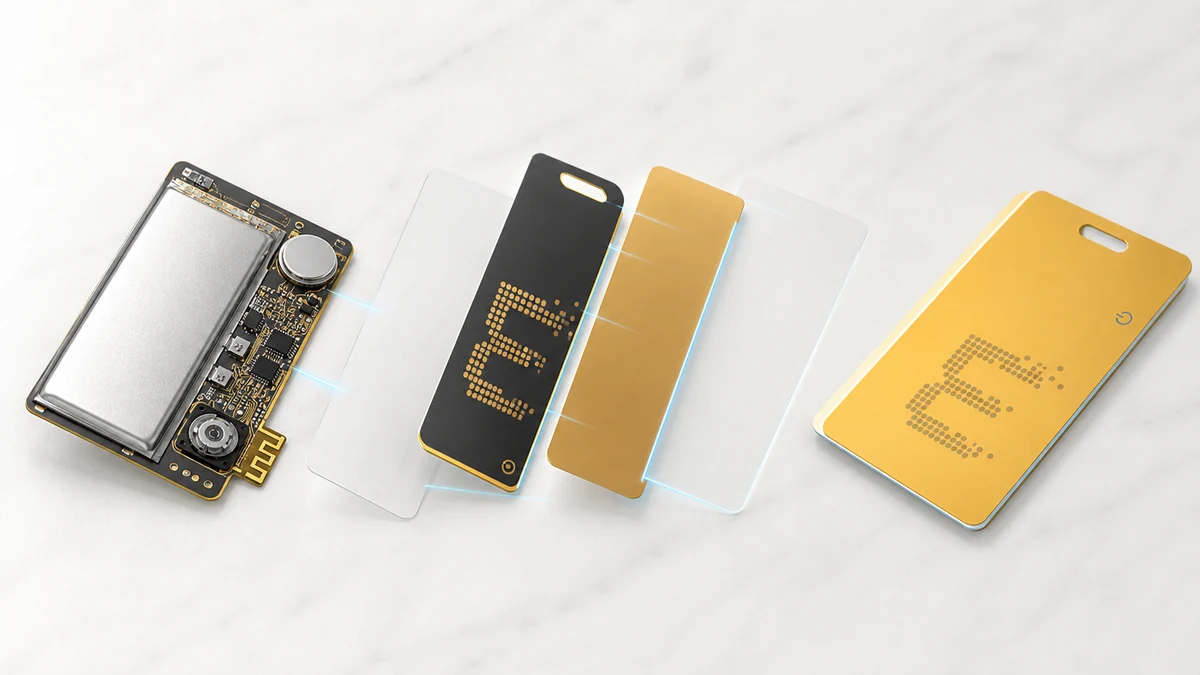
Cinco áreas deben diseñarse juntas
1. PCBA y puntos altos de los componentes
Cree un mapa de altura de componentes que incluya el circuito integrado, el cristal, las uniones de soldadura, el interruptor y el componente acústico. La elección del paquete, el espesor de la placa, las cavidades controladas y el refuerzo pueden reducir la presión local. El espesor nominal de la placa desnuda no es suficiente porque se acumulan tolerancias de soldadura, adhesivo y ensamblaje.
2. Geometría y conexión de la batería
La capacidad no puede considerarse de forma aislada. El área, el espesor, la dirección de la pestaña, la protección y la conexión de alimentación afectan la estructura. Para un objetivo de tarjeta localizadora de varios años, generalmente es mejor modelar primero la emisión de tramas BLE, la suspensión, el zumbador y los estados anormales, y luego seleccionar la batería, en lugar de compensar el comportamiento incierto del firmware con una celda más gruesa.
3. Espacio libre para las antenas BLE y NFC
Las baterías, las piezas metálicas, los rastros y los materiales impresos cerca de una antena pueden cambiar su coincidencia. El entorno dieléctrico también cambia cuando se encapsula la placa. La posición de la antena debe fijarse tempranamente y medirse nuevamente en una tarjeta representativa y completamente ensamblada. Los proyectos que combinen BLE y NFC también deben examinar la interacción entre las antenas y las orientaciones utilizadas para la toma y la búsqueda remota.
4. Conducto acústico y sensación de botón.
Un localizador necesita una respuesta audible para localizarlo cerca, pero una tarjeta delgada deja poco espacio para una cavidad acústica. La salida de sonido depende del transductor, el área de apertura, el material de la cubierta y el método de unión. El desplazamiento de los botones, la retroalimentación y la activación accidental también deben verificarse en la tarjeta completa en lugar de en la placa PCBA desnuda.
5. Acceso de prueba y accesorios de producción.
Si todos los puntos de prueba desaparecen después del prensado, la depuración y el retrabajo se vuelven costosos. La programación, la alimentación, la RF y el acceso a las pruebas funcionales deben planificarse durante el diseño del hardware. Las dimensiones críticas y los pasos de prueba pueden pasar al lote piloto en lugar de improvisarse después de que se lanzan las herramientas.
La validación cambia entre el prototipo y la producción
Los prototipos de ingeniería responden si la estructura funciona: ¿Es la tarjeta plana? ¿Se puede utilizar el botón? ¿El sonido es claro? ¿La radio ensamblada cumple con el objetivo del proyecto? El lote piloto traslada la cuestión a la repetibilidad: ¿los lotes de material, la cantidad de adhesivo, los parámetros de prensa, el registro y las pruebas funcionales permanecen dentro de una ventana de proceso estable? Luego, la producción en volumen convierte esas ventanas en instrucciones de trabajo y criterios de inspección.
Proporcione las dimensiones y el grosor del acabado, el ecosistema objetivo, el objetivo de duración de la batería, los requisitos acústicos y de botones, el concepto de impresión, el entorno operativo, el volumen estimado y el plan de certificación. Yuli admite hardware personalizado, adaptación de firmware, preparación de certificaciones, lotes piloto y fabricación de tarjeta laminada en frío. El posicionamiento del producto, los canales y el diseño final de la marca quedan en manos del cliente.
La mayoría de los fallos tienen más de una causa
Una protuberancia visible puede deberse a la altura del componente, al adhesivo desigual o a un error de registro. Una brecha en la duración de la batería puede deberse a la celda, el comportamiento de la emisión de tramas BLE configurado por el software embebido, reactivaciones inesperadas o la temperatura. El alcance reducido puede afectar a la antena, los materiales circundantes o el metal cercano. Tratar la mecánica, la electrónica, el firmware y la fabricación como traspasos separados genera rediseños repetidos. Una lista de restricciones compartida desde el principio es más eficiente.
Para capacidades relacionadas, consulte Fabricación avanzada de tarjetas por laminación en frío, Proceso de fabricación de tarjetas prensadas en frío, y Validación del rendimiento del prensado en frío.