Schutz temperaturempfindlicher Bauteile
E-Paper, Batterien, Summer und einige Sensoren sind temperaturempfindlich. Kaltlaminierung reduziert das Risiko durch hohe Temperaturen in der Fertigung.
 Yuli Intelligent
Kaltlaminierung / Verfahrensvergleich
Die Heißlaminierung eignet sich für einfache Kartenaufbauten mit bekannter Temperaturbeständigkeit. Produkte mit PCBA, ultradünnen Batterien, E-Paper, Summern, Sensoren oder mehreren Funkmodulen sollten für die Fertigung kaltlaminierter Karten bewertet werden.
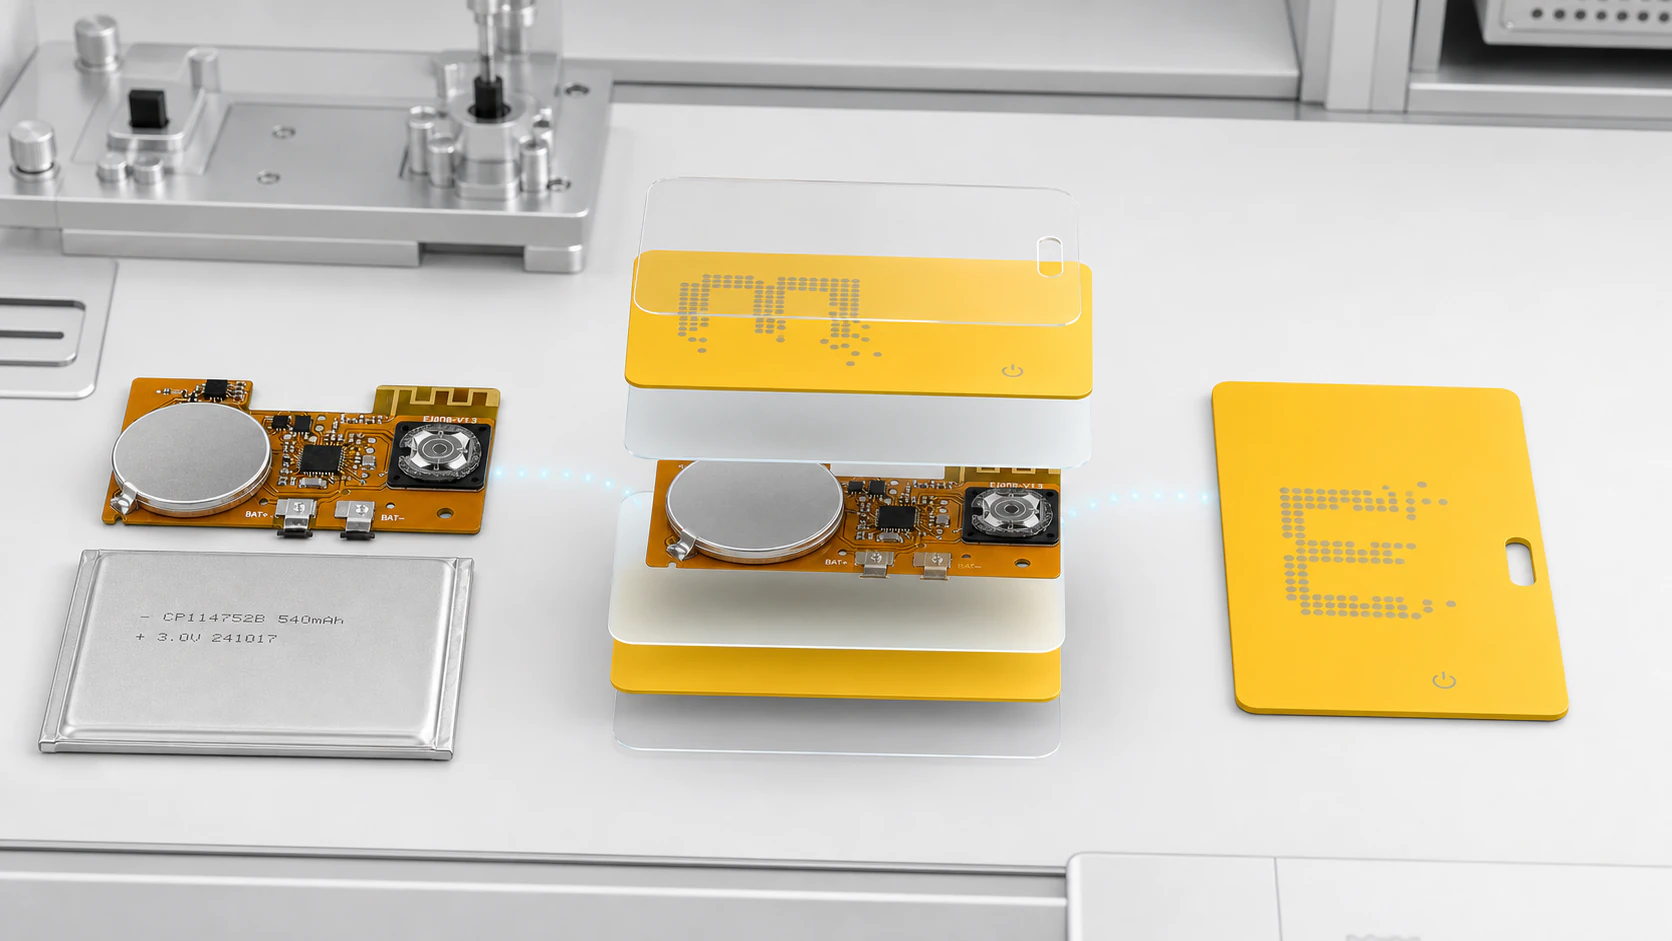
Die Heißlaminierung eignet sich für ausgereifte Schichtkarten mit bekannter Temperaturbeständigkeit. Kaltlaminierung sollte zuerst geprüft werden bei temperaturempfindlichen Bauteilen, komplexen Aufbauten, engen Stärkegrenzen oder mehreren Oberflächenvarianten.
| Kaltlaminierung geeignet für | PCBA, ultradünne Batterien, Summer, E-Paper, NFC/BLE, UWB, LoRa, Photovoltaikschichten und Sensoren. |
|---|---|
| Heißlaminierung geeignet für | Traditionelle Karten mit einfacherem Aufbau, klarer Temperaturbeständigkeit, weniger Elektronik und ausgereiftem Fertigungsprozess. |
| Auswahlkriterien | Temperaturbeständigkeit der Bauteile, Zielstärke, Modulanzahl, Oberflächenvarianten, Prüfanforderungen und erwartetes Volumen. |
E-Paper, Batterien, Summer und einige Sensoren sind temperaturempfindlich. Kaltlaminierung reduziert das Risiko durch hohe Temperaturen in der Fertigung.
Produkte mit mehreren Komponenten, Fenstern, Antennen und Materialien profitieren von flexiblem Verguss und Pressen bei Raumtemperatur.
Kaltlaminierung ermöglicht eine schnellere Validierung von Oberfläche, Stärke und Funktionskombinationen bei geringerem frühen Formenaufwand.
Prozessfenster
Der Verfahrensname allein bestimmt das Ergebnis nicht. Temperaturgrenzen der Bauteile, Aushärtungs- oder Erweichungsbedingungen der Materialien, Druckübertragung, Modulhöhe, Antennen- und Schallraum, Zielstärke und Zuverlässigkeitsanforderungen sind gemeinsam zu bewerten.
| Kriterium | Kaltlaminierte Karte | Heißlaminierte Karte | Erforderlicher Nachweis |
|---|---|---|---|
| Temperaturbelastung | Verguss, Aushärtung und Pressen bei Raumtemperatur reduzieren die Hochtemperaturbelastung empfindlicher Module. | Die Lagen werden unter Wärme und Druck laminiert; tatsächliche Temperatur und Einwirkzeit hängen von Folien, Schichten und Anlagenprofil ab. | Datenblätter der Komponenten, Material-TDS, gemessenes Temperaturprofil |
| Modulintegration | Besser geeignet für komplexe Aufbauten mit PCBA, ultradünnen Batterien, E-Paper, Summern, Sensoren und mehreren Funkmodulen. | Geeignet für einfachere, flachere Kartenlagen mit bekannter Temperaturbeständigkeit; komplexe Module erfordern eine gesonderte Schutzvalidierung. | Modulliste, Höhenplan, sensible Bereiche |
| Material und Füllung | Vergussmasse umschließt die Komponenten und verbindet die Deckschichten; Lufteinschlüsse, Überlauf und Aushärtungskonstanz müssen kontrolliert werden. | Thermoplastische Folien oder Filme verbinden unter Hitze und Druck; Fließverhalten, Schrumpfung, Verzug und Zwischenschichthaftung müssen kontrolliert werden. | Materialcharge, Mischungsverhältnis, Dicke, Aushärtungs-/Laminierprofil |
| Funk und Akustik | Vergussmasse, Deckschichten, Batterie und Schallaustritt beeinflussen Antennen- und Summerverhalten; Vorher-/Nachher-Prüfungen sind erforderlich. | Dielektrische Eigenschaften, Schichtabstände und Maßänderungen können Antennen beeinflussen; akustische Module erfordern ebenfalls eine Validierung am Fertigteil. | BLE/NFC, Schalldruckpegel und Fertigteilprotokolle |
| Optik und Varianten | Unterstützt mehrere Oberflächen und Pilot-Optikvarianten; Vorrichtungen und Deckschichten folgen weiterhin der Struktur. | Eingeführte Standard-Kartenaufbauten ermöglichen stabile Serienfertigung; Änderungen an Material, Fenster oder Modul erfordern eine erneute Fensterbestätigung. | Oberflächenvarianten, Stückzahl, Fenster, Toleranzzeichnung |
Dickenreferenz
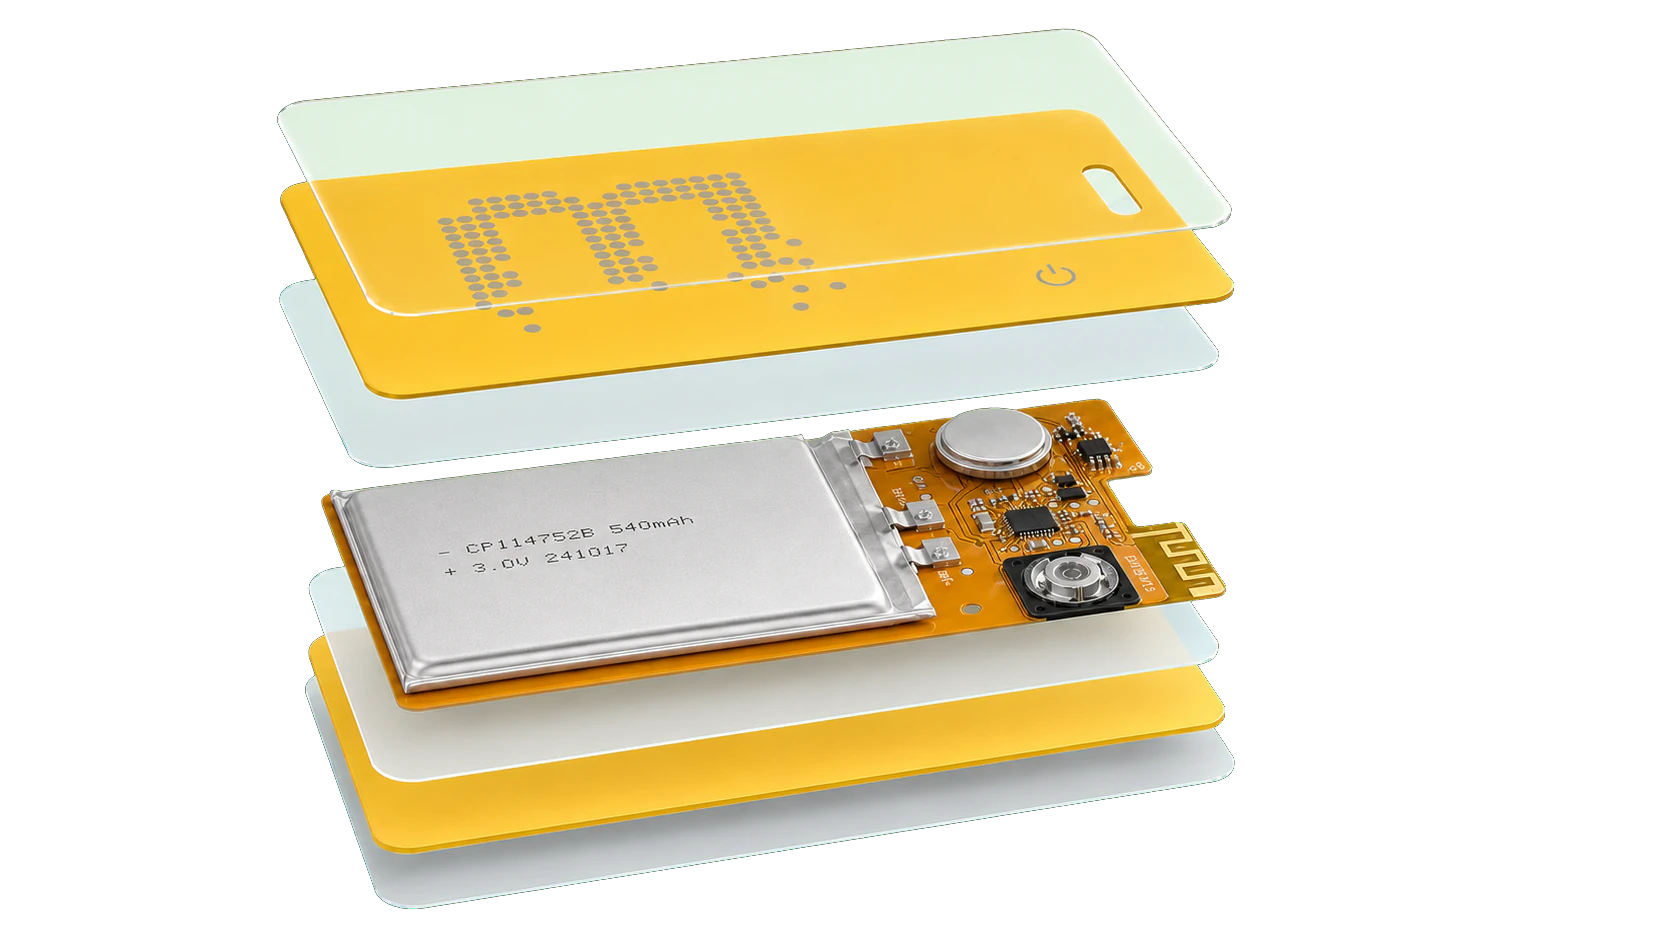
Das Referenzmaterial von Yuli umfasst ausgewählte kaltlaminierte Kartenmuster mit 0,76–2,0 mm sowie Referenzen spritzgegossener dicker Karten mit 3–8 mm. Es handelt sich um unterschiedliche Strukturen; die Projektdicke wird aus Komponentenstapel, Materialien und Funktionsmuster bestätigt.
Verfahrensauswahl
Beginnen Sie mit der Toleranz von Komponenten und Materialien gegenüber dem vorgesehenen Temperaturprofil, und prüfen Sie dann Strukturkomplexität, Zielstärke und Fertigungsplan. Entscheiden Sie nicht anhand von Verfahrensnamen ohne Materialdaten und Funktionsmuster.
Grenzwerte für Batterie, E-Paper, Sensoren, Steckverbinder und Klebstoffe erfassen.
Höhen, Antennenfreiraum, Akustikhohlraum, Fenster und lokale Belastungen markieren.
Materialien, Anlagenprofil und Vorrichtungen festlegen; Vorher und Nachher vergleichen.
Ergebnisse zu Maßhaltigkeit, Optik, Funk, Akustik, Leistung und Zuverlässigkeit heranziehen.
FAQ
Nein. Einfache, temperaturstabile und ausgereifte Standardkarten können heißlaminiert werden. Kaltlaminierung hat Vorrang bei temperaturempfindlichen Modulen, komplexen Schichtaufbauten und Pilotserien mit mehreren Oberflächenvarianten.
Nicht zwingend. Temperatur- und Druckgrenzen, Schutz, Platinendicke und Prüfergebnisse bewerten. Kaltlaminierung reduziert die Wärmebelastung und ermöglicht komplexe Vergussgeometrien, ersetzt aber keine Validierung.
Materialdatenblätter, Anlagenprofile, Muster-IDs und Vorher-Nachher-Prüfungen dokumentieren, die belegen, dass Maße, Optik, Funktion, Funk, Akustik und Zuverlässigkeit die Projektkriterien erfüllen.
Produktform, Komponenten- und Materialliste, Zielstärke, Oberflächenvarianten, Prüfanforderungen und Stückzahl angeben. Yuli bewertet Schichtaufbau und Musterbedarf, bevor ein Verfahren empfohlen wird.