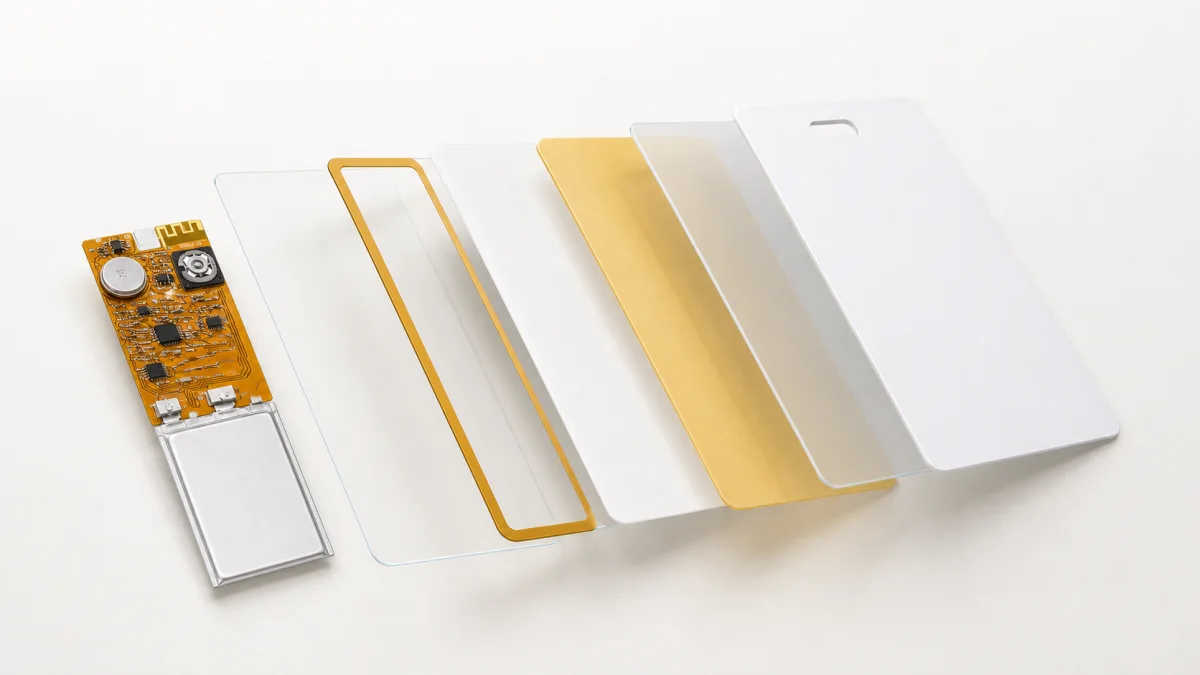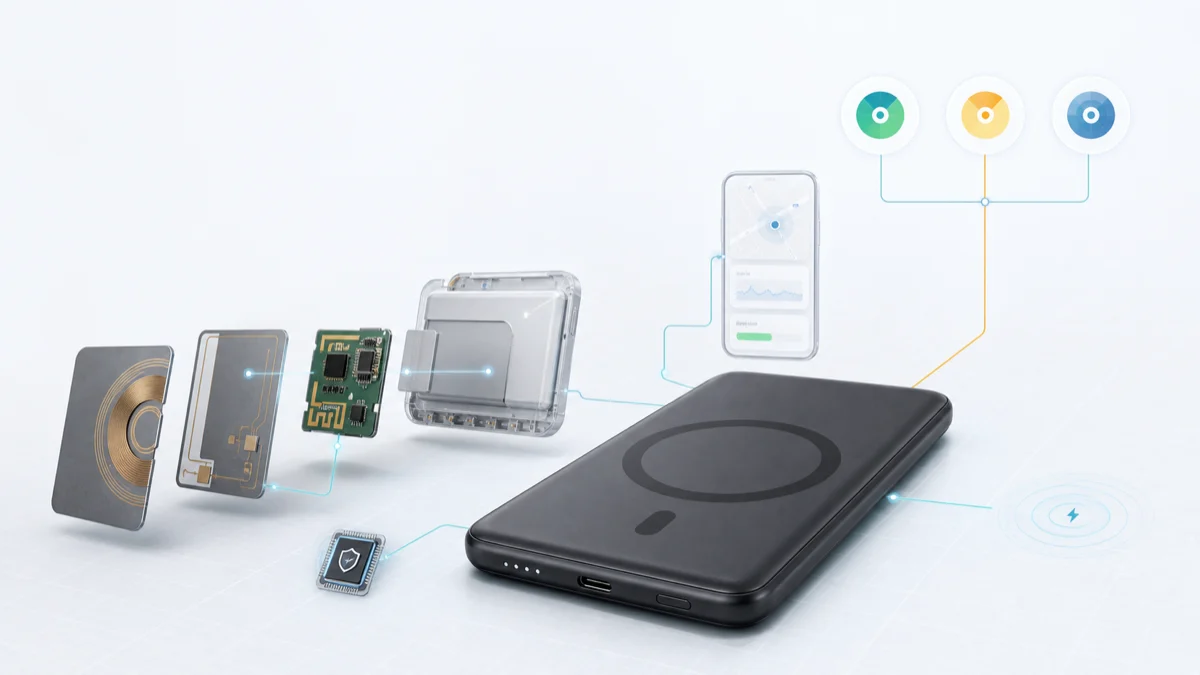
La partie d’une carte intelligente laminée à froid qui est la plus facile à sous-estimer est le fait de ne pas installer un PCBA, une batterie et une antenne à l’intérieur du contour. Il maintient ces pièces électriquement et mécaniquement stables après encapsulation, empilage et formage. Les composants qui ont réussi leurs propres tests au banc entrent dans un nouvel environnement de contrainte, diélectrique et acoustique à l’intérieur de la carte finie. L’objet du test de production doit donc être la carte complète et non un ensemble de pièces approuvées séparément.
Pourquoi des pièces éprouvées peuvent toujours échouer en tant qu’assemblage
Les données des fournisseurs sont normalement mesurées dans des conditions contrôlées. Une fois les matériaux combinés, leurs interactions sont importantes : l’encapsulant modifie l’environnement de l’antenne, le retrait différentiel peut créer un arc, le composant le plus haut peut supporter une charge disproportionnée et le remplissage de l’espace autour d’un appareil acoustique modifie la pression et la tonalité sonore.
La production de cartes conventionnelle concerne en grande partie l’impression, les couches, les dimensions et les surfaces. Une carte électronique pressée à froid ajoute la sécurité de la batterie, les performances radio, l’alimentation, les boutons, les écrans et l’acoustique à la même décision de fabrication.
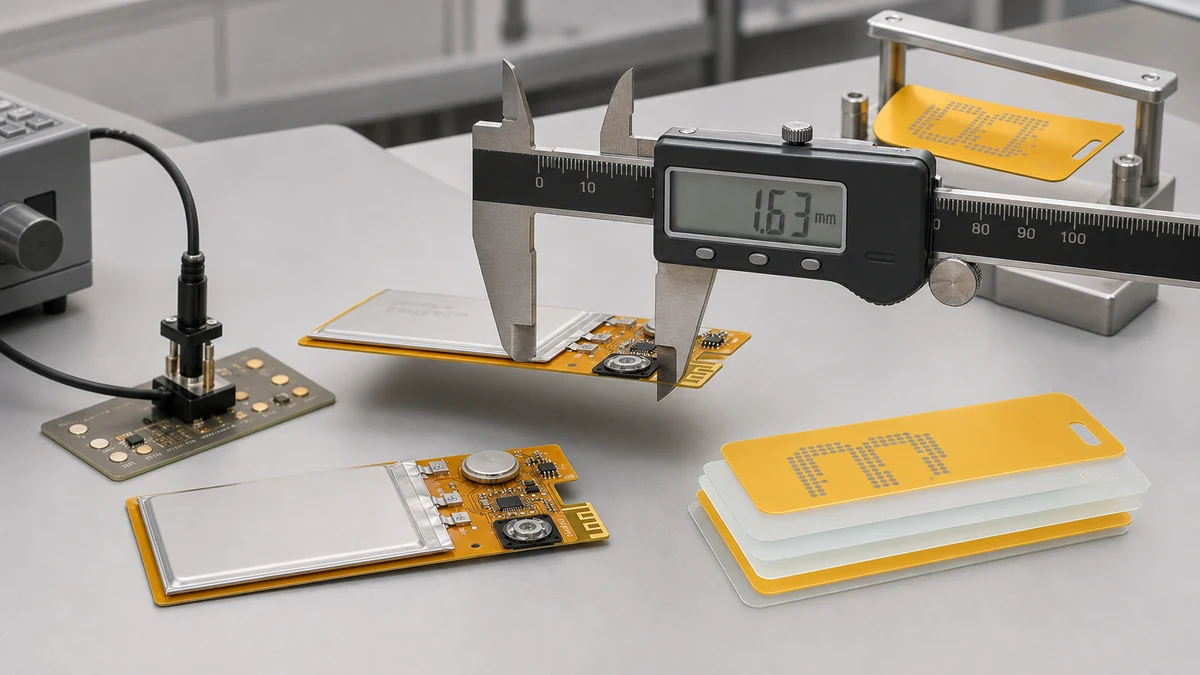
Geler d’abord une ligne de base structurelle traçable
Avant la validation conjointe, enregistrez les dimensions de la carte, l’épaisseur cible, les faces avant, le noyau, le système adhésif, l’encapsulant, la révision PCBA, la batterie et les hauteurs maximales des composants. Chaque lot pilote doit conserver les lots de matériaux, le rapport de mélange, le volume de distribution, les conditions de polymérisation, la pression, le temps de séjour et l’état de l’outillage. Sans cette base de référence, un échantillon réussi ne peut pas être reproduit ou expliqué.
Exécutez quatre groupes de vérifications sur la même version
| Groupe | Contrôles typiques | Décision |
|---|---|---|
| Matériaux et apparence | Adhérence, vides, débordement, couleur, planéité de la surface | La pile de matériaux peut-elle former une carte reproductible ? |
| Dimensions et mécanique | Épaisseur, courbure, courbure, chutes, sensation du bouton | L’assemblage et les composants résistent-ils à la charge ? |
| Electronique et radio | Courant de veille, BLE/NFC, sonnerie, contact de batterie, rafraîchissement de l’affichage | La formation a-t-elle changé la performance ou le pouvoir ? |
| Environnement et vie | Température, humidité, cyclage, vieillissement et retest | Les différences matérielles s’accentuent-elles avec le temps ? |
Les prototypes d’ingénierie et les lots pilotes répondent à différentes questions
Un prototype technique demande si le concept peut fonctionner : les pièces peuvent-elles s’adapter, l’épaisseur peut-elle être contrôlée et y a-t-il de la place pour régler le bouton, le trajet du son et l’antenne ? Un lot pilote demande si le même résultat peut être produit de manière répétée avec les tolérances entrantes, les instructions de travail, les fixations, les limites d’inspection et la ségrégation des défaillances.
Passer directement de quelques échantillons réussis à une production en volume risque de considérer la coïncidence comme une capacité de processus. Les premiers articles, les échantillons en cours de processus, les échecs et les échantillons acceptés doivent tous être conservés avec leurs enregistrements de processus.
L’approbation de la production dépend des distributions et non des moyennes
Une épaisseur moyenne acceptable peut masquer un point haut local sur un composant. Un courant moyen normal peut cacher une petite population de réveils anormaux. L’examen de la production doit examiner les limites, la propagation et les modes de défaillance : l’endroit où la carte est la plus épaisse, la direction de l’arc, la variation acoustique et si la faiblesse de la radio est en corrélation avec une tolérance d’assemblage.
La conception, la pile de matériaux et la fenêtre de procédé sont figés ; les dimensions et les fonctions ont des limites d’acceptation explicites ; les échecs de lot pilote sont traçables ; et le produit fini passe toujours après les tests environnementaux et de durée de vie convenus.
Le rôle de Yuli dans le programme
Le client est propriétaire de la définition du produit, de l’orientation du design industriel, de la marque et du canal. Yuli peut intégrer le matériel personnalisé, l’adaptation du logiciel embarqué, la préparation à la certification, les prototypes, les lots pilotes et la fabrication de cartes par lamination à froid. La validation conjointe relie la structure DFM, l’empilement des matériaux, l’encapsulation à température ambiante, le formage, l’inspection de l’apparence et les tests fonctionnels en un seul itinéraire de production traçable.