Protezione sensibile al calore
Il display e-paper, le batterie, i buzzer e alcuni sensori sono sensibili alla temperatura. La laminazione a freddo riduce il rischio di produzione ad alta temperatura.
 Yuli Intelligent
Confronto avanzato tra laminazione a freddo e processi
La laminazione termica può essere adatta a strutture semplici e componenti compatibili con il calore. Con PCBA, batterie sottili, e-paper, buzzer, sensori o più sistemi radio, la scelta deve includere anche il processo di laminazione a freddo.
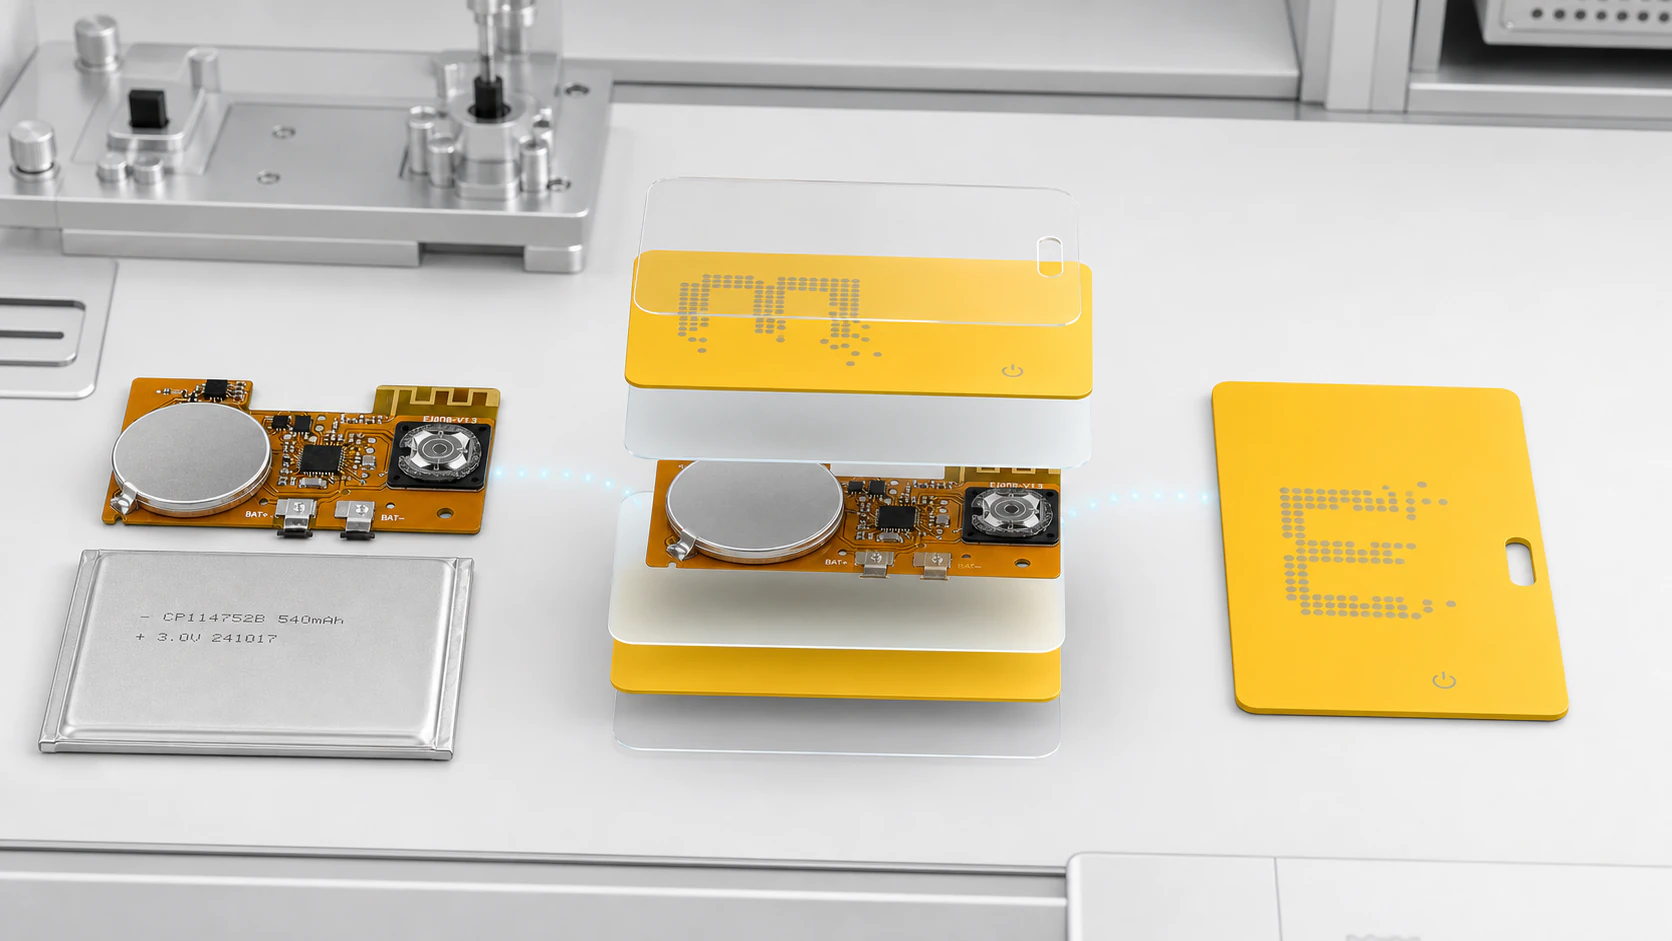
La laminazione a caldo è adatta a strutture multistrato consolidate e materiali con tolleranza termica nota. La laminazione a freddo dovrebbe essere valutata innanzitutto per parti sensibili al calore, pile complesse, limiti di spessore ristretti o diverse varianti estetiche.
| Si adatta alla laminazione a freddo | PCBA, batterie ultrasottili, buzzer, e-paper, NFC/BLE, UWB, LoRa, strati fotovoltaici e sensori. |
|---|---|
| Si adatta alla laminazione a caldo | Schede tradizionali con struttura più semplice, chiara tolleranza al calore, meno componenti elettronici e un processo di produzione maturo. |
| Base di selezione | Tolleranza al calore dei componenti, spessore target, numero di moduli, varianti di finitura, requisiti di test e volume previsto. |
Il display e-paper, le batterie, i buzzer e alcuni sensori sono sensibili alla temperatura. La laminazione a freddo riduce il rischio di produzione ad alta temperatura.
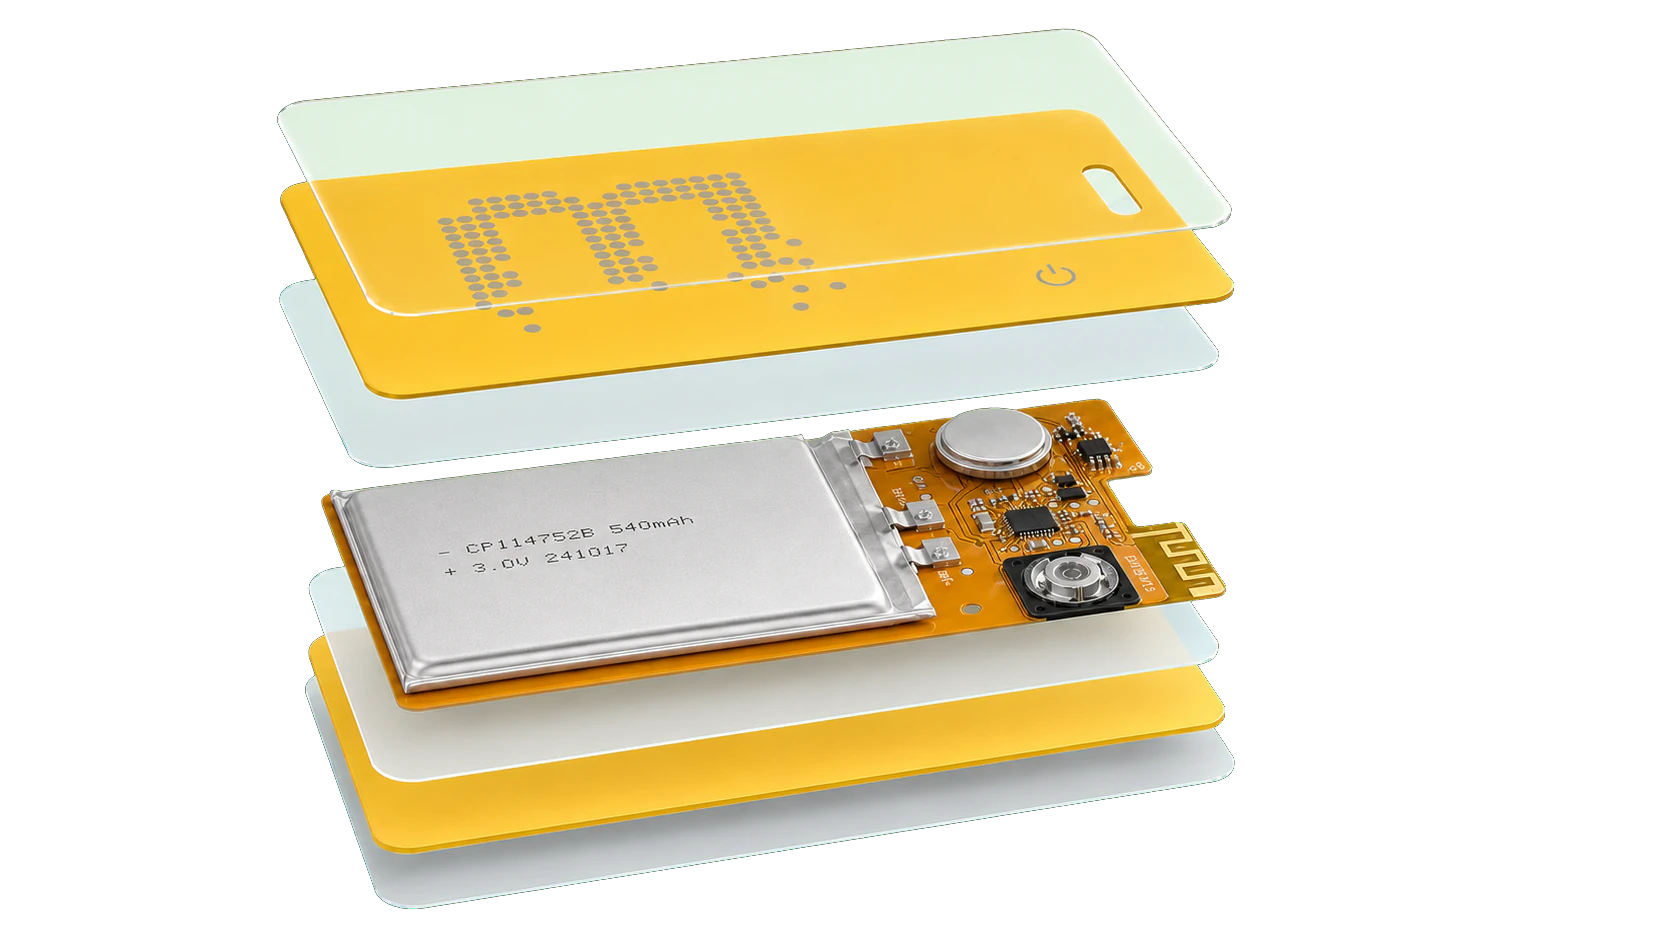
I prodotti multicomponente, multifinestra, multi-antenna e multimateriale beneficiano dell’incapsulamento in resina flessibile e della formatura sotto pressione controllata a temperatura ambiente.
La laminazione a freddo supporta una convalida più rapida delle combinazioni di finitura, spessore e funzione con un investimento iniziale nello stampo inferiore.
Finestra di processo
Il solo nome del processo non determina il risultato. Esaminare insieme i limiti di temperatura dei componenti, le condizioni di indurimento o rammollimento del materiale, il trasferimento di pressione, l’altezza del modulo, l’antenna e lo spazio acustico, lo spessore obiettivo e i requisiti di affidabilità.
| Dimensione | Carta laminata a freddo | Carta laminata a caldo | Dati richiesti |
|---|---|---|---|
| Esposizione alla temperatura | L’incapsulamento in resina, la polimerizzazione e la formatura sotto pressione controllata a temperatura ambiente riducono l’esposizione alle alte temperature per i moduli sensibili. | Gli strati vengono laminati sotto calore e pressione; la temperatura effettiva e la permanenza dipendono dai fogli, dalle pellicole e dal profilo dell’apparecchiatura. | Schede tecniche dei componenti, TDS materiali, profilo termico misurato |
| Adattamento del modulo | Più adatto a pile complesse con PCBA, batterie sottili, e-paper, buzzer, sensori e radio multiple. | Adatto a carte a strati più semplici e piatti con nota tolleranza al calore; i moduli complessi necessitano di una convalida della protezione dedicata. | Elenco moduli, mappa altimetrica, zone sensibili |
| Materiale e riempimento | L’incapsulante riempie i componenti e unisce i fogli frontali; è necessario controllare i vuoti, il traboccamento e la consistenza della polimerizzazione. | Fogli o pellicole termoplastiche si legano sotto calore e pressione; è necessario controllare il flusso, il ritiro, la deformazione e l’adesione tra gli strati. | Lotto di materiale, rapporto di miscelazione, spessore, profilo di polimerizzazione/laminazione |
| RF e acustica | L’incapsulamento, i rivestimenti superficiali, la batteria e l’apertura acustica influiscono sul comportamento dell’antenna e del buzzer, richiedendo test prima/dopo. | Le proprietà dielettriche, la spaziatura degli strati e i cambiamenti dimensionali possono influenzare le antenne; anche i moduli acustici necessitano della convalida del prodotto completo. | BLE/NFC, SPL e registrazioni dei prodotti finiti |
| Aspetto e varianti | Supporta varianti di aspetto con più finiture e pilota; attrezzature e materiali di rivestimento seguono ancora la struttura. | Le stratigrafie standard consolidate supportano un volume stabile; le modifiche a materiale, finestra o modulo richiedono la riconferma della finestra. | Varianti di finitura, volume, finestre, disegno tolleranze |
Riferimento di spessore
I campioni Yuli includono carte laminate a freddo da 0,76 a 2,0 mm e involucri rigidi stampati a iniezione da 3 a 8 mm. Si tratta di strutture diverse; lo spessore finale viene definito in base alla stratigrafia dei componenti, ai materiali e ai risultati del prototipo.
Selezione del processo
Inizia con la tolleranza dei componenti e dei materiali rispetto al profilo termico previsto, quindi rivedi la complessità della struttura, lo spessore target e il piano di produzione. Non decidere in base ai nomi dei processi senza dati materiali e prototipi.
Raccogli i limiti per batteria, e-paper, sensori, connettori e adesivi.
Segnare l’altezza, l’area di rispetto dell’antenna, la cavità acustica, le finestre e lo stress locale.
Bloccare i materiali, i parametri di processo e le attrezzature; confrontare prima e dopo.
Utilizzare risultati dimensionali, di aspetto, RF, acustici, di potenza e di affidabilità.
Domande frequenti
No. Le carte standard semplici, resistenti al calore e mature possono utilizzare la laminazione a caldo. La laminazione a freddo merita la priorità per i moduli sensibili al calore, le stratigrafie complesse e i cicli pilota con più finiture.
Non necessariamente. Esaminare i limiti termici e di pressione, la protezione, lo spessore della scheda e i risultati dei test. La laminazione a freddo riduce l’esposizione al calore e supporta riempimenti complessi, ma non sostituisce la convalida.
Conservare le specifiche dei materiali, i profili delle apparecchiature, gli ID dei campioni e i test prima/dopo che dimostrano che dimensioni, aspetto, funzione, RF, acustica e affidabilità soddisfano i criteri del progetto.
Condividi il formato del prodotto, l’elenco dei componenti e dei materiali, lo spessore target, le varianti di aspetto, i requisiti di convalida e il volume. Yuli esaminerà le esigenze di stratigrafia e prototipo prima di consigliare un processo.